Τι είναι το αλουμίνιο Billet;
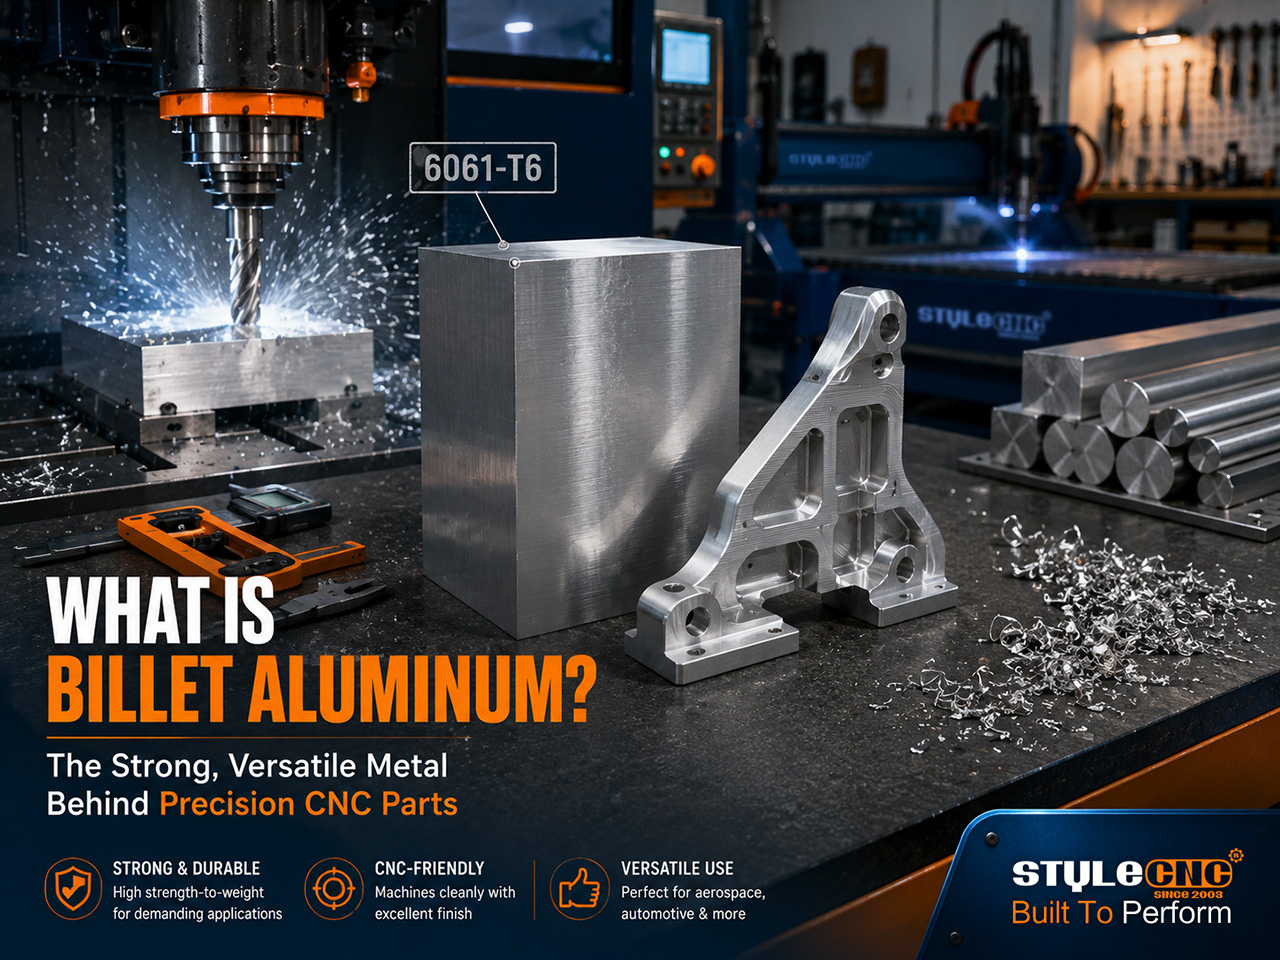
Το αλουμίνιο τύπου billet είναι ένα συμπαγές μπλοκ ή ράβδος από σφυρήλατο αλουμίνιο, που εξωθείται ή κυλινδρώνεται από χυτευμένο ράβδωμα και στη συνέχεια κόβεται στο επιθυμητό μήκος. Τα εξαρτήματα που περιγράφονται ως billet κατεργάζονται από αυτό το συμπαγές υλικό αντί να χύνεται σε καλούπι (χυτό) ή να σφυρηλατείται για να πάρει το επιθυμητό σχήμα (σφυρηλάτηση). Η διαδικασία billet προσφέρει συνεπή δομή κόκκων και προβλέψιμη συμπεριφορά κατεργασίας.
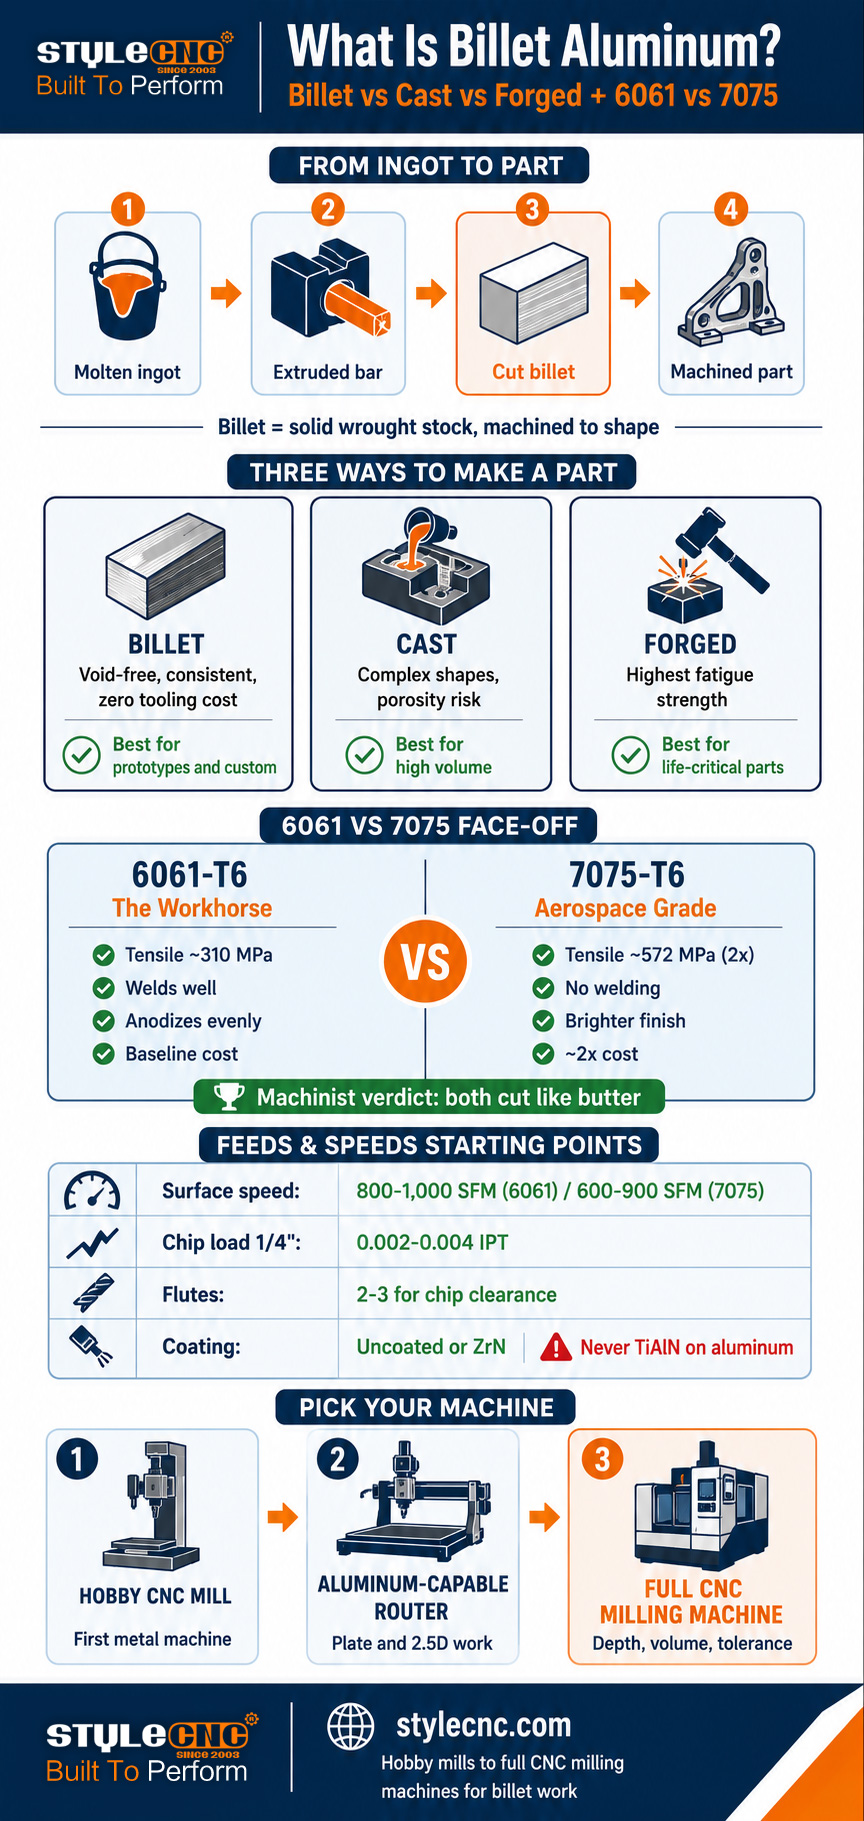
Αυστηρά μιλώντας, η μπιγέτα περιγράφει μια μορφή ακατέργαστου υλικού, όχι ένα μαγικό υλικό. Το αλουμίνιο ξεκινά ως λιωμένο μέταλλο που χύνεται σε μεγάλες χυτές πλινθώσεις. Αυτές οι πλινθώσεις στη συνέχεια εξωθούνται ή ελαίνονται θερμά σε ράβδους, στρογγυλά κομμάτια και πλάκες, μια διαδικασία που συμπιέζει το μέταλλο, βελτιώνει τη δομή των κόκκων του και εξαλείφει τα περισσότερα από τα εσωτερικά κενά που αφήνει η χύτευση. Κόψτε αυτήν την σφυρήλατη ράβδο σε μπλοκ μεγέθους τεμαχίου και έχετε μπιγέτες.
Όταν ένας κατασκευαστής λέει ότι ένα εξάρτημα είναι billet, εννοεί ότι κατασκευάστηκε από αυτό το συμπαγές σφυρήλατο υλικό. Όλο το υλικό που δεν αποτελεί το εξάρτημα κόβεται ως θραύσματα. Αυτή είναι η αφαιρετική κατασκευή στην πιο αγνή της μορφή και αυτός είναι ο λόγος για τον οποίο τα εξαρτήματα billet έχουν τόσο φήμη για την ποιότητα όσο και ένα premium κόστος: η διαδικασία σπαταλά υλικό, αλλά παράγει εξαρτήματα με ομοιόμορφη, πυκνή εσωτερική δομή χωρίς κενά.
Το ποιοτικό φωτοστέφανο γύρω από το μπιγιέτ είναι ως επί το πλείστον δικαιολογημένο, αλλά συχνά υπερεκτιμάται. Ένα σωστά σχεδιασμένο χυτό εξάρτημα μπορεί να ξεπεράσει ένα κακώς σχεδιασμένο εξάρτημα μπιγιέτ. Αυτό που προσφέρει αξιόπιστα το μπιγιέτ είναι η συνέπεια: καμία έκπληξη για το πορώδες, κανένα κρυφό κενό, προβλέψιμη αντοχή σε κάθε κατεύθυνση που επιτρέπει η εξώθηση και διαστατική σταθερότητα κατά την κατεργασία.
Billet vs Χυτό vs Σφυρήλατο Αλουμίνιο: Οι Πραγματικές Διαφορές
3 οδοί παραγωγής μετατρέπουν το ακατέργαστο αλουμίνιο σε τελικά εξαρτήματα και η καθεμία αφήνει ένα ξεχωριστό αποτύπωμα στο μέταλλο. Ο παρακάτω πίνακας τις συγκρίνει με βάση τους παράγοντες που έχουν σημασία για την απόδοση και την κατεργασία των εξαρτημάτων.
| Παράγοντας | Μπιγέτα (Κατεργασμένη με Μηχανή) | Εκμαγείο | Σφυρήλατος |
|---|---|---|---|
| Πώς φτιάχνεται | Μηχανικά κατασκευασμένο από συμπαγή σφυρήλατη ράβδο ή πλάκα | Λιωμένο μέταλλο χυμένο σε καλούπι | Θερμαινόμενο τεμάχιο σφυρηλατημένο ή πιεσμένο σε σχήμα |
| Εσωτερική δομή | Ομοιόμορφο, πυκνό, χωρίς κενά | Πιθανά πορώδη και κενά συρρίκνωσης | Πυκνότερο· οι ροές των κόκκων ακολουθούν το σχήμα του τμήματος |
| Δύναμη | Υψηλό και συνεπές | Το χαμηλότερο από τα τρία· ποικίλλει ανάλογα με την ποιότητα χύτευσης | Υψηλότερη, ιδιαίτερα αντοχή στην κόπωση |
| Ελευθερία σχεδιασμού | Περιορισμένη πρόσβαση σε εργαλεία | Υψηλότερο; πολύπλοκα εσωτερικά σχήματα που είναι δυνατόν | Περιορισμένα· απλά στιβαρά σχήματα |
| Κόστος εργαλείων | Κανένα (μόνο στήσιμο) | Υψηλό (κόστος καλουπιού) αποσβεσμένο έναντι του όγκου | Υψηλότερο (κόστος μήτρας) για μεγάλους όγκους |
| Καλύτερος όγκος | 1 έως εκατοντάδες | Εκατοντάδες έως εκατομμύρια | Χιλιάδες έως εκατομμύρια |
| Τυπικά μέρη | Πρωτότυπα, προσαρμοσμένες βάσεις στήριξης, εξαρτήματα υψηλής απόδοσης | Μπλοκ κινητήρα, περιβλήματα, τροχοί (χυτοί) | Βραχίονες ανάρτησης, εξαρτήματα αεροσκαφών, στροφαλοφόροι άξονες |
| Διαδικασία φινιρίσματος επιφάνειας | Μηχανικά επεξεργασμένο φινίρισμα, Ra 1.6 ή καλύτερο | Τραχύ όπως χυτεύτηκε· κατεργασμένο όπου χρειάζεται | Σφυρηλατημένο δέρμα· κατεργασμένο στις διεπαφές |
Ο πρακτικός κανόνας της απόφασης: η χύτευση κερδίζει σε μεγάλο όγκο όπου το κόστος του καλουπιού αποσβένεται και η πολύπλοκη γεωμετρία έχει σημασία. Η σφυρηλάτηση κερδίζει όπου η αντοχή στην κόπωση είναι κρίσιμη για τη ζωή. Η κατασκευή μπιγιέτ κερδίζει για πρωτότυπα, εργασίες κατά παραγγελία χαμηλού όγκου και οποιοδήποτε εξάρτημα όπου ένας χομπίστας ή ένα συνεργείο χρειάζεται πλήρη αντοχή σήμερα χωρίς επένδυση σε εργαλεία. Αυτή η τελευταία περίπτωση είναι ακριβώς το σημείο όπου βρίσκονται οι φρέζες CNC και οι φρέζες με δυνατότητα αλουμινίου.
6061 vs 7075: Οι 2 Βαθμοί που Έχουν Σημασία
Αν επισκεφτείτε οποιονδήποτε προμηθευτή μετάλλων, θα δείτε ότι 2 κράματα σφυρήλατης κατασκευής κυριαρχούν στα ράφια billet: τα 6061 και 7075. Σύμφωνα με τα στοιχεία της Ένωσης Αλουμινίου, οι σειρές 6000 και 7000 ηγούνται της χρήσης κατεργασίας CNC και για τα περισσότερα συνεργεία η επιλογή περιορίζεται σε αυτά τα δύο.
| Ιδιοκτησία | 6061-T6 (το άλογο εργασίας) | 7075-T6 (αεροδιαστημικής ποιότητας) |
|---|---|---|
| αντοχή σε εφελκυσμό | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), περίπου διπλάσιο |
| Σκληρότητα (Brinell) | ~ 95 | ~ 150 |
| Αντοχή στη διάβρωση | Εξαιρετικό· ανοδιώνεται ομοιόμορφα | Ανοιχτόχρωμο; συνήθως ανοδιωμένο ή επικαλυμμένο για προστασία |
| Συγκόλληση | Καλός με τις τυπικές διαδικασίες | Κακή· η συγκόλληση δεν συνιστάται. |
| Μηχανική ικανότητα | Πολύ καλό· ελαφρώς ζελατινώδη τσιπς | Πολύ καλό. πιο σκληρό, τα θραύσματα σπάνε καθαρότερα |
| Η επιφάνεια τελειώνει | Καλό· σταθερό χρώμα ανοδίωσης | Φωτεινότερο μηχανικά κατεργασμένο φινίρισμα. Το χρώμα ανοδίωσης ποικίλλει. |
| Σχετικό κόστος | Baseline | Περίπου 2 φορές ανά λίβρα (πραγματικές τιμές: ~38 $έναντι ~101 $ανά ισοδύναμη μπάρα) |
| Το καλύτερο για | Στηρίγματα, εξαρτήματα, περιβλήματα, γενικά εξαρτήματα | Δομικά μέρη υψηλής καταπόνησης, αεροδιαστημική, αγωνιστικά |
Αυτό που παραλείπεται στα φύλλα προδιαγραφών είναι η ομοιότητα που έχουν τα 2 με το μηχάνημα. Τα πρακτικά μέλη μηχανικοί που κόβουν και τα δύο καθημερινά αναφέρουν ότι χρησιμοποιούν πανομοιότυπα προγράμματα και εργαλεία, με το 7075 να αφήνει ένα αισθητά πιο φωτεινό φινίρισμα και να σπάει τα τσιπ πιο εύκολα, ενώ φθείρει τις άκρες καρβιδίου ελαφρώς πιο γρήγορα. Ένα μέλος συνόψισε την κοινή γνώμη: οποιοδήποτε από τα δύο κόβει σαν βούτυρο. Οι χρήστες του φόρουμ Hobby-Machinist το επαναλαμβάνουν: ίδιες τροφοδοσίες και ταχύτητες με το 6061, μην φοβάστε το 7075.
Οι πραγματικοί παράγοντες που καθορίζουν την απόφαση είναι το κόστος και η εφαρμογή, όχι η μηχανική κατεργασία. Πληρώστε διπλά για το 7075 όταν το εξάρτημα χρειάζεται πραγματικά την αντοχή: βάσεις στήριξης φορτίου, εξαρτήματα ανάρτησης, εξαρτήματα υψηλής καταπόνησης. Χρησιμοποιήστε το 6061 για όλα τα άλλα και αποκτήστε καλύτερη συνοχή ανοδίωσης και συγκολλησιμότητα ως επιπλέον πλεονέκτημα.
Τι σημαίνει το T6; Θυμός σε απλή γλώσσα
Τα γράμματα μετά τον αριθμό του κράματος περιγράφουν την κατάσταση θερμικής επεξεργασίας, την οποία καθορίζει την τελική αντοχή. Για τους αγοραστές μπιγιέτ, 3 ονομασίες καλύπτουν σχεδόν τα πάντα στο ράφι.
✓ T6: Διάλυμα θερμικά επεξεργασμένο και τεχνητά παλαιωμένο. Η τυπική θερμοκρασία πλήρους αντοχής τόσο για το 6061 όσο και για το 7075. Εάν μια καταχώριση αναφέρει μόνο 6061 ή 7075 χωρίς θερμοκρασία, υποθέστε T6 αλλά επιβεβαιώστε πριν από την αγορά για δομικές εργασίες.
✓ T651: T6 συν ελεγχόμενη τάνυση που ανακουφίζει από την εσωτερική τάση. Σημασία για το υλικό της πλάκας: Η πλάκα T651 παραμένει πιο επίπεδη κατά την κατεργασία επειδή οι υπολειπόμενες τάσεις που προκαλούν στρέβλωση έχουν αφαιρεθεί. Αξίζει το μικρό ασφάλιστρο για εξαρτήματα με μεγάλες περιοχές με τσέπες.
✓ Ο (ανόπτηση)Μαλακή, υποβλημένη σε ανόπτηση κατάσταση. Εύκολο στο λύγισμα, απαίσιο στην κατεργασία (εξαιρετικά κολλώδες) και αδύναμο. Αποφύγετε τη χρήση κατεργασμένων εξαρτημάτων, εκτός εάν σκοπεύετε να το σχηματίσετε πρώτα και να το υποβάλετε σε θερμική επεξεργασία μετά.
Το σημείο ανακούφισης από την τάση αξίζει έμφασης για όποιον κατεργάζεται χοντρή πλάκα. Η κοπή βαθιών τσεπών σε υλικό χωρίς ανακούφιση από την τάση απελευθερώνει τις παγιδευμένες τάσεις και το εξάρτημα μπορεί να λυγίσει ορατά καθώς το υλικό αποκολλάται. Η πλάκα T651 υπάρχει ειδικά για να το αποτρέψει αυτό. Για λεπτά εξαρτήματα και μικρές βάσεις, η τυπική ράβδος T6 είναι μια χαρά.
Κατεργασία τεμαχίων αλουμινίου: Βασικά στοιχεία τροφοδοσίας και ταχύτητας
Το αλουμίνιο είναι το πιο εύκολο στην κατεργασία μέταλλο, γι' αυτό ακριβώς είναι το κατάλληλο πρώτο μέταλλο για τους χομπίστες που ξεκινούν από το ξύλο και τα πλαστικά. Οι παρακάτω αριθμοί είναι συναινετικά σημεία εκκίνησης που προέρχονται από τα τρέχοντα διαγράμματα κοπής του κλάδου και την πρακτική του φόρουμ μηχανικών. Αντιμετωπίστε τα ως εύρη πρώτου περάσματος και στη συνέχεια συντονίστε τα ακούγοντας την κοπή.
| Παράμετρος | 6061-T6 Σημείο εκκίνησης | 7075-T6 Σημείο εκκίνησης |
|---|---|---|
| Ταχύτητα επιφάνειας (καρβίδιο) | 800 έως 1,000 SFM χοντροκομμένη επεξεργασία | 600 έως 900 SFM (10 έως 20% χαμηλότερος) |
| Φορτίο τσιπ, 1/4 μύλος άκρων ιντσών | 0.002 έως 0.004 IPT | 0.002 έως 0.004 IPT (παρόμοιο) |
| Φορτίο τσιπ, 1/2 μύλος άκρων ιντσών | 0.003 έως 0.006 IPT | 0.003 έως 0.006 IPT (παρόμοιο) |
| Αριθμός φλάουτων | 2 ή 3 αυλακώσεις για την απομάκρυνση των τσιπ | 2 ή 3 φλάουτα· τα τσιπς σπάνε πιο εύκολα |
| Επικάλυψη εργαλείου | Χωρίς επίστρωση ή ZrN (ποτέ TiAlN) | Χωρίς επίστρωση ή ZrN (ποτέ TiAlN) |
| Ψυκτικό / λίπανση | Ομίχλη ή πλημμύρα· αποτρέπει τη συσσώρευση στις άκρες | Το ίδιο. Η διαχείριση της θερμότητας έχει λίγο μεγαλύτερη σημασία. |
3 κανόνες έχουν περισσότερα w8 από οποιοδήποτε διάγραμμα. Πρώτον, το φορτίο στα θραύσματα είναι το παν: ένα πολύ ελαφρύ θραύσμα και το εργαλείο τρίβεται αντί να κόβει, δημιουργώντας θερμότητα και συγκολλώντας το αλουμίνιο στην κοπτική άκρη (η συσσωρευμένη άκρη, ο νούμερο ένα φονιάς φινιρίσματος αλουμινίου). Δεύτερον, αφαιρέστε τα θραύσματα από την κοπή: η επανακοπή των θραυσμάτων καταστρέφει τα φινιρίσματα και σπάει τα εργαλεία, γι' αυτό και οι φρέζες με άκρο αυλακώσεων 2 και 3 με μεγάλες αυλακώσεις κυριαρχούν στην εργασία αλουμινίου. Τρίτον, μην χρησιμοποιείτε ποτέ εργαλεία με επίστρωση TiAlN σε αλουμίνιο: η επίστρωση περιέχει αλουμίνιο και προκαλεί χημικές αλλοιώσεις στο τεμάχιο εργασίας.
Ένα λειτουργικό παράδειγμα για μηχανήματα ερασιτεχνικής χρήσης
Πρακτικό εξάρτημα: ένα χόμπι μύλο ή ένα ρούτερ με δυνατότητα αλουμινίου με άξονα 4,200 στροφών και ένα 1/2 Φρέζα καρβιδίου 3 ιντσών με αυλακώσεις στο 6061. Ένα μέλος ερασιτέχνης μηχανικός που χρησιμοποιεί ακριβώς αυτήν τη διάταξη αναφέρει 30 έως 40 IPM με φορτίο τσιπ περίπου 0.005 ιντσών ανά δόντι με 3 HP διαθέσιμες. Αυτή είναι η φύση της κατεργασίας αλουμινίου σε μεσαίες μηχανές: μέτριες στροφές/λεπτό, σωστά φορτία τσιπ και άκαμπτος ρυθμός συγκράτησης κατεργασίας για την επιδίωξη ταχυτήτων επιφάνειας μεγάλου συνεργείου.
Οι φρέζες υψηλών στροφών ανατρέπουν τα μαθηματικά. Ένας άξονας φρέζας 10,000 έως 24,000 στροφών δεν μπορεί να επιβραδύνει αρκετά για μεγάλους κόφτες, επομένως η εργασία με φρέζα αλουμινίου ευνοεί τις μικρές φρέζες μονής και διπλής αυλάκωσης (1/8 προς την 1/4 ίντσα) λειτουργούν γρήγορα με δυναμική τροφοδοσία για να διατηρούν το φορτίο των τσιπ. Υπάρχουν αλουμινένια τρυπάνια μονής αυλάκωσης ακριβώς για αυτόν τον σκοπό: ένα μεγάλο χαντάκι καθαρίζει τα τσιπ σε ταχύτητες φρέζας όπου φράζουν τα εργαλεία πολλαπλών αυλακώσεων.
Τι μηχάνημα χρειάζεστε για μπιγιέτ αλουμινίου;
Το αλουμίνιο billet είναι εφικτό από πολύ περισσότερα μηχανήματα από ό,τι υποθέτουν οι αρχάριοι. Η απαίτηση είναι η ακαμψία και η διαχείριση των τσιπ, όχι η ακατέργαστη ισχύς. 3 κατηγορίες μηχανημάτων καλύπτουν το φάσμα από ερασιτέχνη έως συνεργείο.
Επιτραπέζιες και ερασιτεχνικές φρέζες CNC. Ειδικά κατασκευασμένο για μέταλλο, με άκαμπτα σιδερένια πλαίσια και άξονες υψηλής ροπής χαμηλών στροφών που ταιριάζουν σε μεγαλύτερους κόφτες. χόμπι φρέζα CNC για μέταλλο και μικρή επιτραπέζια μηχανή άλεσης CNC Η κλάση χειρίζεται βάσεις, περιβλήματα και μικρά εξαρτήματα billet τόσο στο 6061 όσο και στο 7075. Αυτή είναι η πρώτη μηχανή από φυσικό μέταλλο.
Δρομολογητές CNC με δυνατότητα αλουμινίουΟι φρέζες Gantry με άκαμπτα πλαίσια, κατάλληλους άξονες και λίπανση με ψεκασμό κόβουν καλά το αλουμίνιο με μπιγιέτες χρησιμοποιώντας την προσέγγιση μικρών κοπτών υψηλών στροφών. Οδηγός λύσεων Δρομολογητής CNC για αλουμίνιο καλύπτει τις απαιτήσεις εγκατάστασης και Δρομολογητής CNC αλουμινίου με σύστημα ATC δίσκου αντιπροσωπεύει το τέλος της παραγωγής όπου οι αλλαγές εργαλείων και τα μεγαλύτερα περιβλήματα έχουν σημασία. Οι δρομολογητές είναι ιδανικοί για την εργασία με πλάκες: επίπεδα εξαρτήματα billet, πάνελ και στηρίγματα 2.5D.
Πλήρεις μηχανές φρεζαρίσματος CNCΓια βαθύτερες κοπές, σκληρότερες καταπονήσεις, όγκους παραγωγής και εξαρτήματα που χρειάζονται πολλαπλές ρυθμίσεις, το Κατάλογος φρεζαρίσματος CNC εκτείνεται σε αυτόματες μηχανές φρεζαρίσματος μετάλλων μέσω πλατφορμών κατάλληλου για καλούπι. Η αναβάθμιση αγοράζει ακαμψία, η οποία μετατρέπεται άμεσα σε ταχύτερη αφαίρεση υλικού και καλύτερες ανοχές στην εργασία με μπιγιέτες. Το ευρύτερο κατάλογος μηχανών CNC για μέταλλα Καλύπτει παρακείμενες επιλογές για καταστήματα που αναμιγνύουν αλουμίνιο με χάλυβα, ορείχαλκο και χαλκό.
Γλωσσάρι: Όροι για το αλουμίνιο Billet
Χρησιμοποιήστε αυτήν την αναφορά όταν αγοράζετε μετοχές, διαβάζετε θέματα σε φόρουμ ή συγκρίνετε καταχωρίσεις υλικών.
| Όρος | Ορισμός |
|---|---|
| εισιτήριο | Συμπαγές μπλοκ ή ράβδος από σφυρήλατο αλουμίνιο κομμένο από εξωθημένο ή έλασης υλικό, έτοιμο για μηχανική κατεργασία. |
| Επεξεργασμένο | Αλουμίνιο που έχει υποστεί μηχανική επεξεργασία (εξώθηση, έλαση) μετά τη χύτευση, βελτιώνοντας τη δομή των κόκκων του. |
| ράβδος | Το μεγάλο χυτό μπλοκ αλουμινίου από το οποίο ξεκινούν τα σφυρήλατα προϊόντα. |
| ιδιοσυγκρασία | Ονομασία κατάστασης θερμικής επεξεργασίας (T6, T651, O) που καθορίζει την τελική αντοχή και σκληρότητα του κράματος. |
| T651 | Θερμοκρασία T6 συν ελεγχόμενο τέντωμα για ανακούφιση από την τάση· διατηρεί την παχιά πλάκα επίπεδη κατά την κατεργασία. |
| Ενσωματωμένη άκρη (BUE) | Το αλουμίνιο συγκολλάται στην κοπτική άκρη από τη θερμότητα και την τριβή· η κύρια αιτία κακού φινιρίσματος. |
| Φορτίο τσιπ (IPT) | Ίντσες υλικού που αφαιρεί κάθε δόντι κοπής ανά περιστροφή· η τροφοδοσία και η ταχύτητα του πυρήνα είναι μεταβλητές. |
| SFM | Επιφανειακά πόδια ανά λεπτό· η ταχύτητα της κοπτικής ακμής κατά μήκος του υλικού. |
| Κολλώδες | Τάση του μαλακού αλουμινίου (ειδικά του 6061 και του ανοπτημένου υλικού) να μουτζουρώνεται αντί να διατμείται καθαρά. |
| Αραιότητα της ύλης | Εσωτερικά κενά από παγιδευμένο αέριο σε χυτό αλουμίνιο· απουσιάζουν σε σωστά κατεργασμένο υλικό από μπιγιέτ. |
Συχνές ερωτήσεις
Είναι το αλουμίνιο billet ισχυρότερο από το χυτό αλουμίνιο;
Γενικά ναι, για την ίδια οικογένεια κραμάτων. Η διαδικασία σφυρηλάτησης που παράγει το υλικό billet συμπιέζει το πορώδες και τα κενά που μπορεί να αφήσει η χύτευση, δίνοντας στα εξαρτήματα billet πιο σταθερή αντοχή. Το σφυρήλατο αλουμίνιο υπερτερεί και των δύο στην αντοχή στην κόπωση, επειδή η σφυρηλάτηση ευθυγραμμίζει τη ροή των κόκκων με το σχήμα του εξαρτήματος. Η ειλικρινής προειδοποίηση: ένα καλοσχεδιασμένο χυτό εξάρτημα μπορεί να ξεπεράσει ένα κακώς σχεδιασμένο εξάρτημα billet, επομένως το billet αποτελεί εγγύηση συνέπειας, όχι αυτόματη νίκη στην αντοχή.
Είναι το 7075 πιο δύσκολο στην κατεργασία από το 6061;
Ελάχιστα, σύμφωνα με τους μηχανικούς που κόβουν και τα δύο καθημερινά. Τα μέλη του φόρουμ Practical Machinist αναφέρουν ότι εκτελούν πανομοιότυπα προγράμματα και εργαλεία και στα δύο κράματα, με τις διαφορές να είναι ότι το 7075 φθείρει τις άκρες του καρβιδίου ελαφρώς πιο γρήγορα, σπάει τα θραύσματα πιο εύκολα και αφήνει ένα πιο φωτεινό φινίρισμα επιφάνειας. Οι τρέχοντες βιομηχανικοί πίνακες κοπής τοποθετούν τις ταχύτητες επιφάνειας του 7075 10 έως 20 τοις εκατό κάτω από το 6061 (600 έως 900 SFM έναντι 800 έως 1,000 SFM χοντροκομμένης κατεργασίας με καρβίδιο) με παρόμοια φορτία θραυσμάτων. Κανένα από τα δύο κράματα δεν πρέπει να τρομάζει έναν χομπίστα.
Γιατί το 7075 είναι τόσο ακριβότερο από το 6061;
Κράματα με βάση τον ψευδάργυρο, αυστηρότερος έλεγχος παραγωγής και ζήτηση για αεροδιαστημική. Οι τιμές σε πραγματικό χρόνο από τα νήματα αγορών του Practical Machinist δείχνουν ξεκάθαρα το χάσμα: συγκρίσιμες ράβδοι με τιμές περίπου 38 δολάρια ΗΠΑ για το 6061-T6 έναντι 101 δολαρίων ΗΠΑ για το 7075-T6, κοντά στην συνήθως αναφερόμενη τιμή 2x-plus. Το επιπλέον κόστος αγοράζει περίπου διπλάσια αντοχή σε εφελκυσμό (περίπου 572 MPa έναντι 310 MPa), η οποία αποδίδει μόνο σε εφαρμογές με πραγματικά φέροντα φορτίο.
Μπορεί ένας δρομολογητής CNC να κόψει πραγματικά μπιγιέτ αλουμίνιο;
Ναι, με τη σωστή προσέγγιση. Οι φρέζες άκαμπτου πλαισίου με κατάλληλες άξονες κόβουν τακτικά την πλάκα αλουμινίου billet χρησιμοποιώντας μικρές φρέζες καρβιδίου μονής ή διπλής αυλάκωσης (1/8 προς την 1/4 ίντσα) λειτουργούν σε υψηλές στροφές με έντονη τροφοδοσία για τη διατήρηση του φορτίου τσιπ, καθώς και λίπανση με ψεκασμό για την αποφυγή συσσώρευσης ακμών. Αυτό που δεν μπορούν να κάνουν καλά οι φρέζες είναι η βαθιά, βαριά χοντροκομμένη κατεργασία με μεγάλους κόφτες, όπου αναλαμβάνουν οι άκαμπτες φρέζες CNC. Οι επίπεδες βάσεις, τα πάνελ και τα εξαρτήματα billet 2.5D είναι σταθερά πεδίο εφαρμογής για φρέζες.
Τι σημαίνει το T6 στο 6061-T6;
Το T6 είναι η ονομασία θερμοκρασίας: θερμικά επεξεργασμένο διάλυμα και τεχνητά παλαιωμένο σε πλήρη αντοχή. Είναι η τυπική συνθήκη για το υλικό billet 6061 και 7075. Το T651 προσθέτει μια ελεγχόμενη τάνυση που ανακουφίζει από την εσωτερική τάση, η οποία διατηρεί την παχιά πλάκα επίπεδη όταν μηχανικά δημιουργείτε βαθιές τσέπες σε αυτήν. Το υλικό με ανόπτηση (O temper) είναι μαλακό, κολλώδες στην κατεργασία και αδύναμο, γι' αυτό αποφύγετε το για μηχανικά επεξεργασμένα εξαρτήματα.
Με ποιες τροφοδοσίες και ταχύτητες πρέπει να ξεκινήσει ένας αρχάριος σε billet αλουμίνιο;
Με εργαλεία καρβιδίου σε 6061-T6: ταχύτητα επιφάνειας περίπου 800 έως 1,000 SFM, φορτίο τσιπ 0.002 έως 0.004 ίντσες ανά δόντι σε ένα 1/4 ίντσας, 2 ή 3 αυλακώσεις, χωρίς επίστρωση ή επίστρωση ZrN και ψυκτικό μέσο ομίχλης ή πλημμύρας. Σε μια μηχανή χόμπι που περιορίζεται σε περίπου 4,200 σ.α.λ. με 1/2 Κόφτης 3 ιντσών με αυλακώσεις, με τεκμηριωμένη πρακτική από φόρουμ, λειτουργεί σε 30 έως 40 IPM με φορτίο περίπου 0.005 τσιπ. Ξεκινήστε συντηρητικά, ακούστε την κοπή και αυξήστε την πρόωση πριν αυξήσετε την ταχύτητα.
Η κατώτατη γραμμή
Το αλουμίνιο billet είναι απλώς σφυρήλατο υλικό που κατεργάζεται σε εξαρτήματα και η φήμη που έχει προέρχεται από τη συνοχή αυτής της σφυρηλατημένης δομής: χωρίς πορώδες χύτευσης, προβλέψιμη αντοχή και καθαρή συμπεριφορά κατεργασίας. Για τις περισσότερες εργασίες, το 6061-T6 είναι η σωστή απάντηση, με το 7075-T6 να προορίζεται για εξαρτήματα που πραγματικά χρειάζονται διπλάσια αντοχή σε διπλάσια τιμή. Και τα δύο κράματα κατεργάζονται αρκετά εύκολα ώστε να είναι τα σωστά πρώτα μέταλλα για κάθε χομπίστα που ξεπερνά το ξύλο και το πλαστικό.
Η μηχανή έχει μεγαλύτερη σημασία από το μέταλλο. Ένα άκαμπτο χόμπι CNC φρέζα ή ένα σωστά διαμορφωμένο δρομολογητής CNC με δυνατότητα αλουμινίου ανοίγει την εργασία με μπιγιέτες σε οποιοδήποτε εργαστήριο, και το πλήρης κατάλογος φρεζών CNC καλύπτει την αύξηση όταν το μέγεθος, το βάθος ή ο όγκος του εξαρτήματος ξεπερνά την εισαγωγική κατηγορία. Επικοινωνήστε με τον STYLECNC ομάδα για να ταιριάξει ένα μηχάνημα με τα εξαρτήματα billet που θέλετε να φτιάξετε.