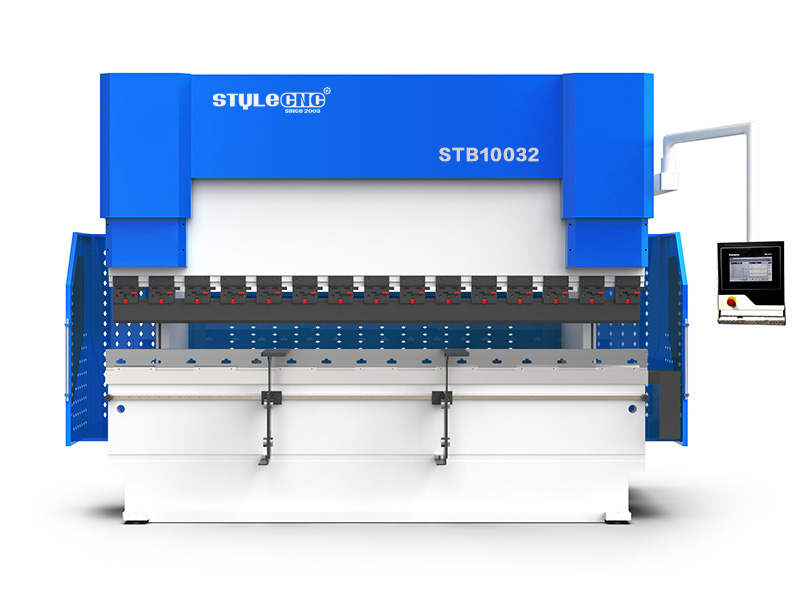
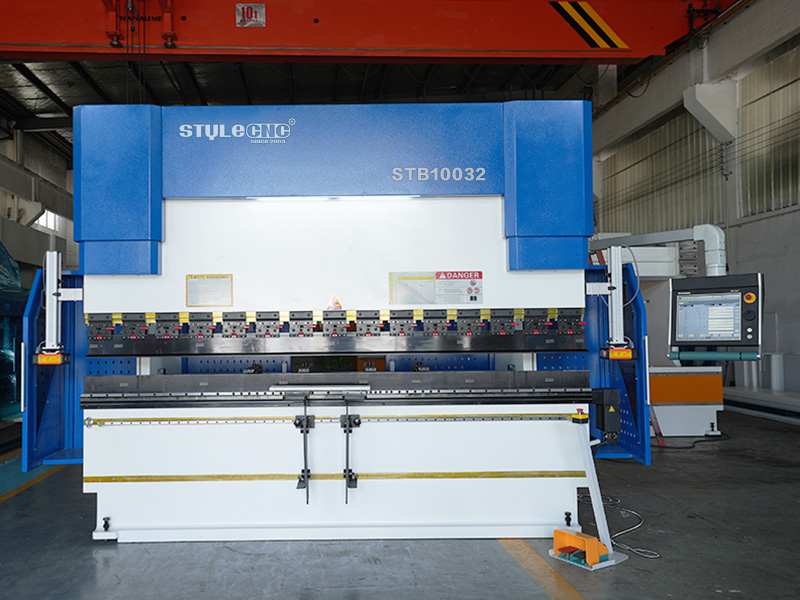
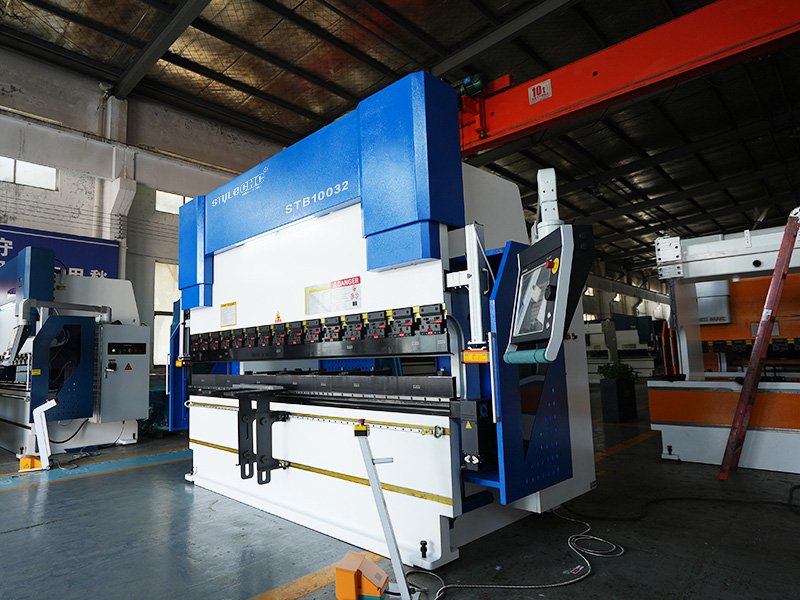
Έφτασε στην συμφωνημένη ώρα και καλά συσκευασμένο. STB10032 Είναι κατασκευασμένο από χάλυβα υψηλής αντοχής, επιτρέποντας σταθερή κάμψη ακόμη και υπό συνθήκες λειτουργίας με βαρύ φορτίο. Ο ελεγκτής CNC υποστηρίζει έξυπνη αλληλουχία κάμψης και διαγνωστικά σε πραγματικό χρόνο με μια φιλική προς το χρήστη οθόνη αφής. Επιπλέον, STYLECNC παρέχει ένα παγκόσμιο δίκτυο υποστήριξης με απομακρυσμένη αντιμετώπιση προβλημάτων και γρήγορη παράδοση ανταλλακτικών. Ωστόσο, ως σύστημα που βασίζεται σε υδραυλικά, το STB10032 απαιτεί σχετικά υψηλότερο επίπεδο τακτικής συντήρησης σε σύγκριση με τις πλήρως αυτόματες μηχανές κάμψης πάνελ. Συνολικά, πρόκειται για μια εξαιρετική υδραυλική πρέσα που προσφέρει υψηλή απόδοση σε μια τιμή (περίπου $22,000), το οποίο είναι πιο οικονομικό για αναπτυσσόμενα καταστήματα σε σχέση με τις ακριβές ευρωπαϊκές και αμερικανικές μάρκες.
2026 Καλύτερη πρέσα CNC για κάμψη λαμαρίνας
Προσπαθείτε να επιτύχετε ακριβείς και σταθερές γωνίες στην κατασκευή λαμαρίνας, είτε πρόκειται για μικροσκοπικά και περίπλοκα εξαρτήματα είτε για μεγάλης κλίμακας δομικά μέρη; Οι καμπτήρες CNC κάνουν τα πάντα εύκολα. Ας εμβαθύνουμε στις αυτοματοποιημένες τεχνικές κάμψης στη βιομηχανική κατασκευή λαμαρίνας και ας διαλέξουμε την καλύτερη στην κατηγορία της πρέσα ακριβείας CNC για το 2026 από... STYLECNC.
- Μάρκα - STYLECNC
- Μοντέλο - STB10032
- Κατασκευαστής - Jinan Style Machinery Co, Ltd.
- Κατηγορία - Μηχανή κάμψης CNC
- 360 μονάδες σε απόθεμα διαθέσιμες προς πώληση κάθε μήνα
- Πληροί τα πρότυπα CE όσον αφορά την ποιότητα και την ασφάλεια
- Περιορισμένη εγγύηση ενός έτους για ολόκληρο το μηχάνημα (Διατίθενται εκτεταμένες εγγυήσεις για τα κύρια εξαρτήματα)
- Εγγύηση επιστροφής χρημάτων 30 ημερών για την αγορά σας
- Δωρεάν Τεχνική Υποστήριξη Εφ' Όρου Ζωής για Τελικούς Χρήστες και Αντιπροσώπους
- Διαδικτυακά (PayPal, Alibaba) / Εκτός σύνδεσης (T/T, Χρεωστικές και Πιστωτικές Κάρτες)
- Παγκόσμια Logistics και Διεθνείς Αποστολές προς Οπουδήποτε
Τι είναι ένα φρένο πρέσας CNC;
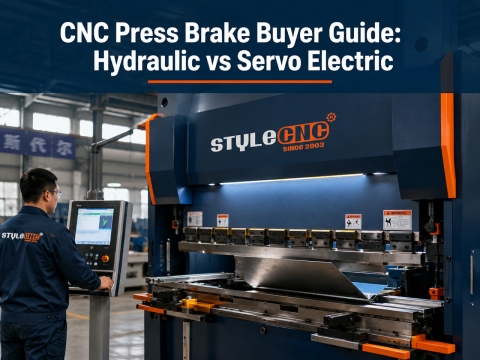
Ένα φρένο πρέσας CNC είναι ένα αυτόματο μηχάνημα κουρμπάρισμα λαμαρίνας που χρησιμοποιείται στη βιομηχανική κατασκευή, κυρίως για την κάμψη μεταλλικών πλακών σε μεταλλικά εξαρτήματα υψηλής ακρίβειας με τα επιθυμητά σχήματα.
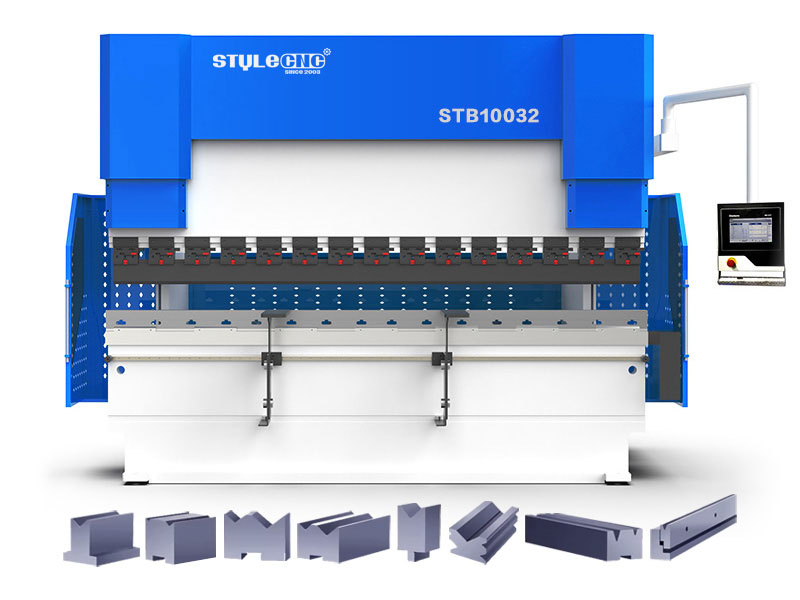
Ένα φρένο πρέσας CNC περιλαμβάνει βασικά εξαρτήματα, όπως το πλαίσιο της μηχανής, το έμβολο, την επιφάνεια εργασίας και το συγκρότημα μετρητή πλάτης. Το σύστημα CNC ελέγχει με ακρίβεια το έμβολο (άνω μήτρα) και το μετρητή πλάτης για να ρυθμίζει αυτόματα τη θέση του μεταλλικού φύλλου για κάθε επόμενη λειτουργία κάμψης, ελαχιστοποιώντας έτσι το ανθρώπινο λάθος και εξασφαλίζοντας κάμψεις υψηλής ποιότητας.
Πώς λειτουργεί ένα φρένο πρέσας CNC;
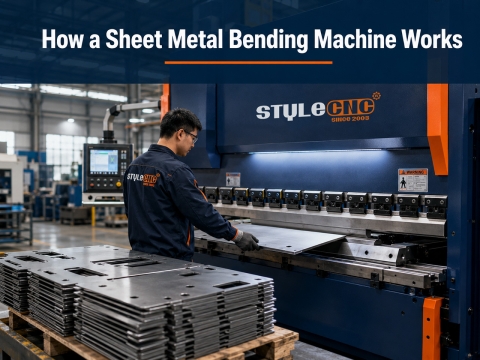
Ένα φρένο πρέσας CNC χρησιμοποιεί λογισμικό CAM ελεγχόμενο από υπολογιστή για τη μετατροπή παραμέτρων - όπως διαστάσεις τεμαχίου εργασίας, τύπο υλικού και γωνίες κάμψης που εισάγονται από τον χειριστή ή αρχεία σχεδίασης CAD που εισάγονται απευθείας - σε κωδικούς εντολών, οι οποίοι οδηγούν τους άξονες και τα εργαλεία του κουρμπαδόρου να κινούνται σε διάφορες κατευθύνσεις και σε διαφορετικές γωνίες, εκτελώντας έτσι σύνθετες εργασίες διαμόρφωσης που περιλαμβάνουν πολλαπλά στάδια κάμψης.
Τι μπορούν να κάνουν τα φρένα πρέσας CNC;
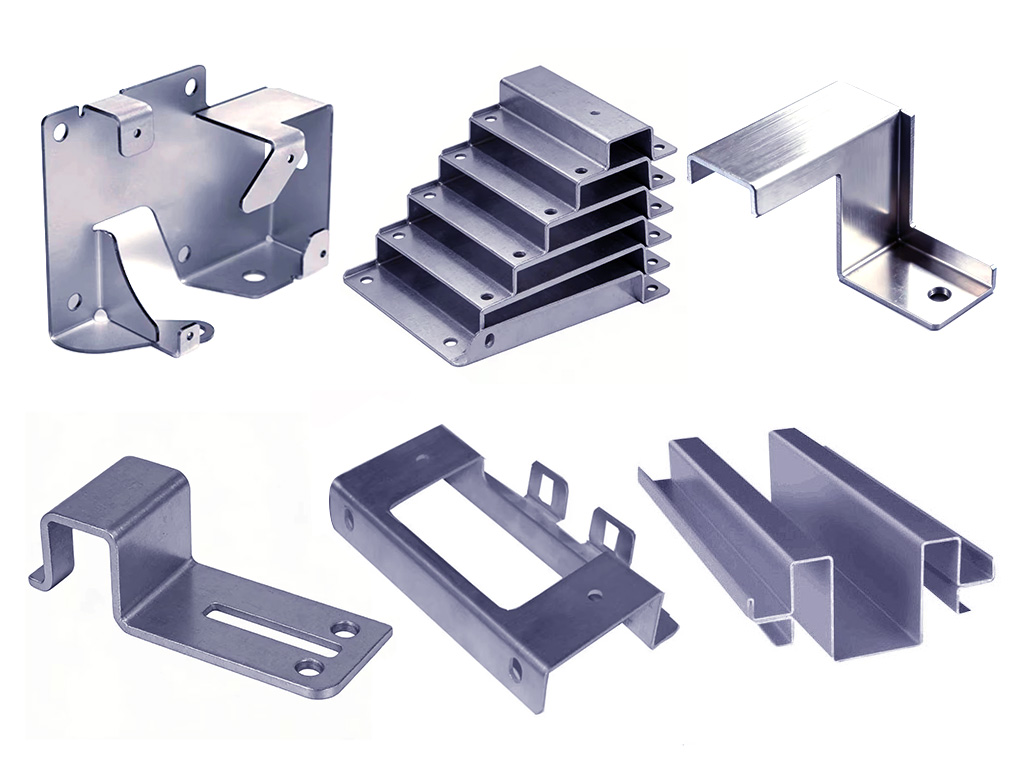
Χρησιμοποιώντας λογισμικό CAD/CAM για τον ακριβή υπολογισμό των γωνιών κάμψης και της απαιτούμενης πίεσης —και βασιζόμενο στη συντονισμένη δράση μιας άνω μήτρας (διάτρησης) και μιας κάτω μήτρας (μπλοκ μήτρας)— ένα φρένο πρέσας CNC μπορεί να εκτελέσει εργασίες όπως δίπλωση, διαμόρφωση κατά παραγγελία και διαμόρφωση διαφόρων σύνθετων μεταλλικών κατασκευών χρησιμοποιώντας υλικά όπως χάλυβας, σίδηρος, αλουμίνιο, ορείχαλκος και χαλκός. Ένα φρένο πρέσας CNC χρησιμεύει ως ιδανικό εργαλείο για την επίτευξη ταχείας παραγωγής μεγάλου όγκου, καθώς και εργασιών κάμψης που απαιτούν εξαιρετικά υψηλή ακρίβεια, καθιστώντας το δημοφιλές για την ακριβή διαμόρφωση κρίσιμων αεροδιαστημικών εξαρτημάτων, την κατασκευή πλαισίων και ντουλαπιών ηλεκτρονικού εξοπλισμού, τη διαμόρφωση και δημιουργία θυρών, στεγών και δομικών μερών αυτοκινήτων, καθώς και μια μεγάλη ποικιλία εφαρμογών δημιουργίας πρωτοτύπων.
Προδιαγραφές
| Μοντέλο | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| Μέγιστη δύναμη κάμψης | 1000KN | 2500KN | 6000KN |
| Μήκος κάμψης | 3200mm | 4100mm | 6000mm |
| Πλάτος μεταξύ στηλών | 2600mm | 3400mm | 4800mm |
| Βάθος λαιμού | 400mm | 400mm | 600mm |
| Ανοιχτό ύψος | 480mm | 500mm | 670mm |
| Γρήγορη ταχύτητα πτώσης | 180mm/s | 130mm/s | 90mm/s |
| Ταχύτητα εργασίας | 0-10mm/s | 0-8mm/s | 0-7mm / s |
| Ταχύτητα επιστροφής | 160mm/s | 120mm/s | 90mm/s |
| Κύρια ισχύς κινητήρα | 7.5KW | 18.5KW | 51KW |
| Διαστάσεις (L × W × H) | 3700 1930 × × 2630mm | 4700 2120 × × 2820mm | 6200 2700 × × 4750mm |
| Μηχανή W8 (κιλά) | 8000 | 14800 | 59000 |
| Πάχος κάμψης (Σημείωση: Με κάμψη μήκους 3000mm) | ≤ 3 χιλιοστά ανθρακούχο χάλυβα | ≤ 7 χιλιοστά ανθρακούχο χάλυβα | ≤ 12mm χάλυβα, άνθρακα |
| ≤ 2mm ανοξείδωτο ατσάλι | ≤ 4.5mm ανοξείδωτο ατσάλι | ≤ 7.5mm ανοξείδωτο ατσάλι | |
| 4.5mm αλουμίνιο | ≤10mm αλουμίνιο | ≤18mm αλουμίνιο |
Βασικά χαρακτηριστικά
Μηχανική δομή
Η δομή του φρένου πρέσας CNC περιλαμβάνει κυρίως το πλαίσιο της μηχανής, τους ορθοστάτες, το έμβολο (ολισθητήρα), το τραπέζι εργασίας, τους κύριους υδραυλικούς κυλίνδρους και το συγκρότημα οπίσθιου μετρητή. Όλα τα εξαρτήματα έχουν υποβληθεί σε ανάλυση πεπερασμένων στοιχείων (FEA) και 3D βελτιστοποίηση λογισμικού για την εξασφάλιση εξαιρετικής αντοχής και ακαμψίας. Κάθε δομικό στοιχείο διαθέτει εξαιρετικό σχεδιασμό — είναι στιβαρό, ανθεκτικό και σταθερό στη λειτουργία — βελτιώνοντας έτσι σημαντικά τη συνολική απόδοση και τη διάρκεια ζωής του μηχανήματος.
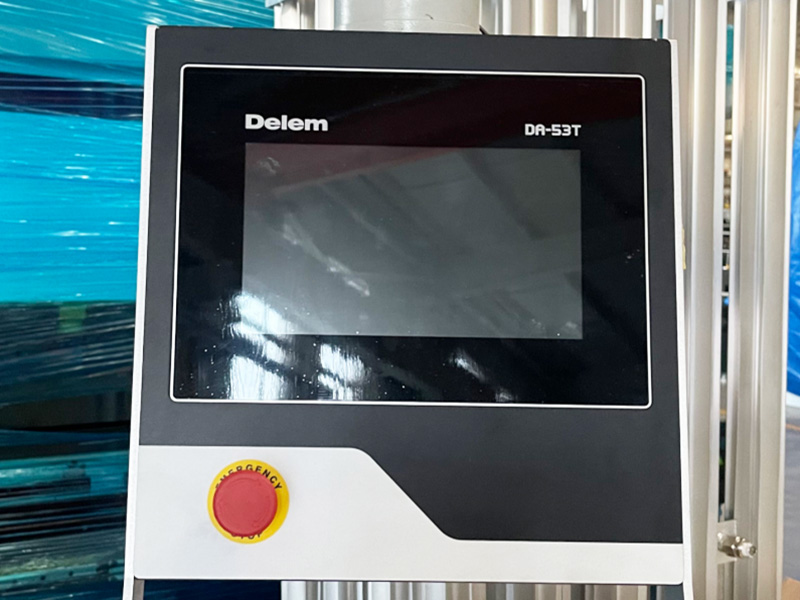
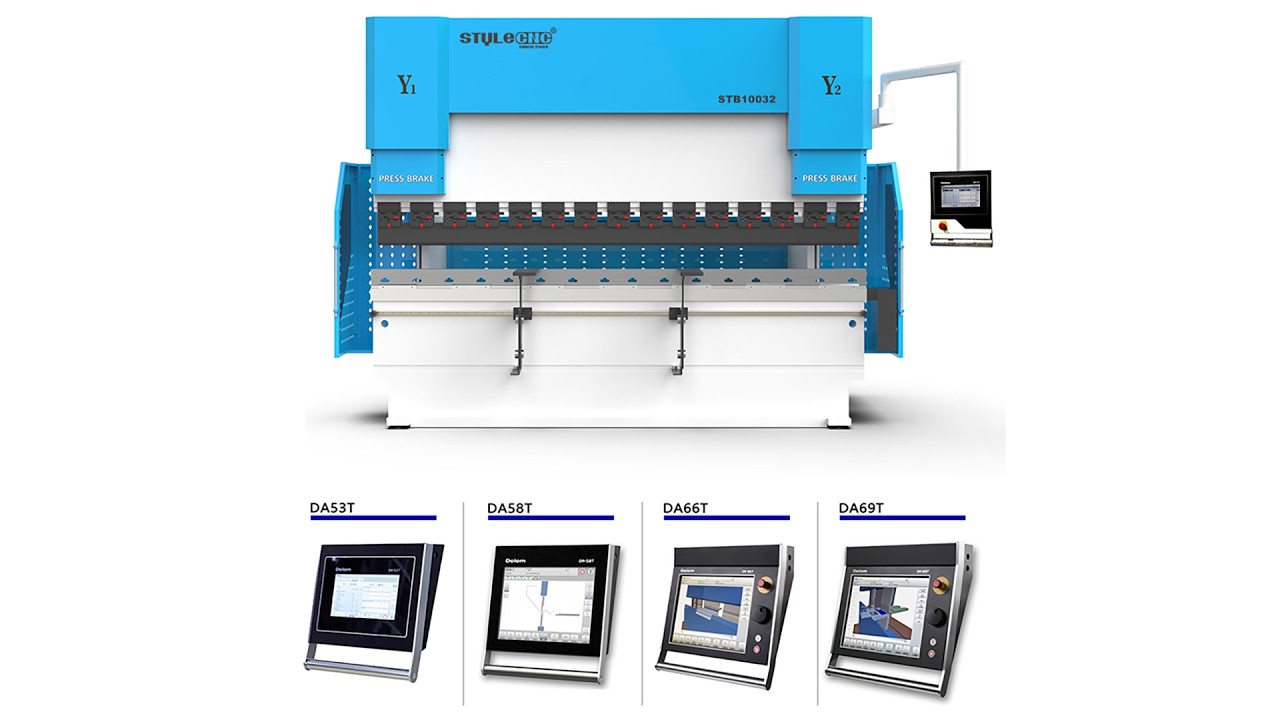
Σύστημα ελέγχου DELEM 53T (Ολλανδία)
• Έγχρωμη οθόνη υψηλής ανάλυσης 10.1 ιντσών.
• Αυτόματος υπολογισμός του μήκους κάμψης του τεμαχίου εργασίας.
• Δισδιάστατος γραφικός προγραμματισμός με οθόνη αφής.
• Υποστηρίζει έλεγχο 4+1 αξόνων.
• Διεπαφή USB.
Υδραυλικό Σύστημα Rexroth (Γερμανία)
Οι υδραυλικές βαλβίδες Rexroth διαθέτουν εξαιρετική ανθεκτικότητα και αντοχή σε υψηλή πίεση, εξασφαλίζοντας αξιόπιστη απόδοση ακόμη και υπό απαιτητικές συνθήκες λειτουργίας.
Τα φρένα τύπου CNC με αυτές τις βαλβίδες υποστηρίζουν μια ποικιλία λειτουργικών τρόπων - όπως γρήγορη κάθοδο, αργή κάθοδο, κάμψη σε ταχύτητα εργασίας, γρήγορη επιστροφή και λειτουργίες διακοπής έκτακτης ανάγκης - ενισχύοντας έτσι σημαντικά τόσο την ευελιξία λειτουργίας όσο και την ασφάλεια.
Ηλεκτρικός κινητήρας
Αυτή η σειρά κινητήρων έχει σχεδιαστεί ειδικά για να καλύπτει τις απαιτήσεις υψηλής ροπής εκκίνησης και τηρεί αυστηρά τα διεθνή πρότυπα IEC, εξασφαλίζοντας συμβατότητα και ευκολία συντήρησης σε ένα ευρύ φάσμα εφαρμογών.
Οι κινητήρες προσφέρουν εξαιρετική λειτουργική απόδοση με εξαιρετικά χαμηλά επίπεδα θορύβου και κραδασμών, σε συνδυασμό με υψηλή αξιοπιστία, βελτιώνοντας αποτελεσματικά την εμπειρία χρήστη και παρατείνοντας τη συνολική διάρκεια ζωής του συστήματος.
Ηλεκτρικό σύστημα
Όλα τα βασικά εξαρτήματα χρησιμοποιούν γνήσια ανταλλακτικά της Schneider Electric (Γαλλία), ενισχύοντας αποτελεσματικά την ανθεκτικότητα και τη σταθερότητα του συστήματος, εξασφαλίζοντας μεγαλύτερη διάρκεια ζωής του εξοπλισμού.
Ο ηλεκτρικός πίνακας διαθέτει προσαρμοστικό σχεδιασμό σε συνδυασμό με ανώτερες δυνατότητες αντι-παρεμβολών, που εγγυώνται σταθερή και αξιόπιστη λειτουργία του ηλεκτρικού συστήματος.
Σερβοκινητήρες και συστήματα μετάδοσης κίνησης
Χάρη στις δυνατότητες ακριβούς ελέγχου τους, οι σερβοκινητήρες επιτρέπουν εξαιρετικά ακριβή τοποθέτηση και έλεγχο κίνησης. Αυτό είναι κρίσιμο για εφαρμογές που απαιτούν τα υψηλότερα επίπεδα ακρίβειας λεπτής ρύθμισης και επαναληψιμότητας κίνησης.
Γρήγορος σφιγκτήρας
Οι μήτρες μπορούν να εγκατασταθούν και να αντικατασταθούν είτε από το κάτω μέρος είτε από το πλάι. Αυτός ο σχεδιασμός όχι μόνο μειώνει δραστικά τον χρόνο που απαιτείται για την αλλαγή των μήτρων —ενισχύοντας έτσι την αποδοτικότητα της εργασίας— αλλά και ενισχύει την ικανότητα φέρουσας ικανότητας του εξοπλισμού.
Δάχτυλα πίσω μετρητή
Το συγκρότημα οπίσθιου μετρητή του μηχανήματος είναι εξοπλισμένο με βίδες υψηλής ακρίβειας με σφαιρίδια και ρυθμιζόμενα δάχτυλα οπίσθιου μετρητή, εξασφαλίζοντας ακριβή τοποθέτηση για διάφορους τύπους άνω μήτρων (διατρητικών).
Επιπλέον, αυτό το συγκρότημα διαθέτει λειτουργία χειροκίνητης ρύθμισης h8, βελτιώνοντας σημαντικά την προσαρμοστικότητα του μηχανήματος και επιτρέποντάς του να προσαρμόζεται και να πληροί τις απαιτήσεις κάμψης μιας ευρείας ποικιλίας τύπων άνω μήτρων.
Σύστημα ελέγχου συγχρονισμού
Αυτό το σύστημα ελέγχου συγχρονισμού διασφαλίζει τον ακριβή συγχρονισμό των κινήσεων κάμψης μέσω της συντονισμένης αλληλεπίδρασης διπλών οπτικών κλιμάκων και ενός αρθρωτού δομικού μηχανισμού. Αυτός ο μηχανισμός όχι μόνο αποτρέπει αποτελεσματικά τη φθορά στις ράγες οδηγούς και τις ζημιές που προκαλούνται από υπερβολικό φορτίο, αλλά η δυνατότητα ανάδρασης σε πραγματικό χρόνο των οπτικών κλιμάκων βελτιώνει περαιτέρω την ακρίβεια τοποθέτησης.
Σύστημα αντιστάθμισης μηχανικής παραμόρφωσης
Ο πίνακας μηχανικής αντιστάθμισης συναρμολογείται από μπλοκ σφηνών που έχουν υποστεί εξειδικευμένη επεξεργασία και θερμική επεξεργασία. Η τιμή σχετικής αντιστάθμισης μετατόπισης για κάθε σετ σφηνών σχεδιάζεται σχολαστικά με βάση την πιθανή παραμόρφωση των άνω και κάτω δοκών κατά την κατάσταση λειτουργίας του μηχανήματος. Το σύστημα ελέγχου CNC υπολογίζει αυτόματα την απαιτούμενη αντιστάθμιση για τις άνω και κάτω δοκούς με βάση τις πραγματικές συνθήκες φορτίου κατά τη διαδικασία κάμψης. Στη συνέχεια, ελέγχει αυτόματα τη σχετική κίνηση των μπλοκ σφηνών για να αντισταθμίσει αποτελεσματικά την παραμόρφωση και την παραμόρφωση των δοκών υπό φορτίο. Αυτός ο μηχανισμός μηχανικής αντιστάθμισης απλοποιεί σημαντικά τη διαδικασία κατασκευής εργαλειομηχανών και αντιπροσωπεύει μια τεχνικά πιο προηγμένη και λειτουργικά πιο αξιόπιστη λύση. Επιπλέον, αυτό το σύστημα εξαλείφει τυχόν πιθανούς κινδύνους που σχετίζονται με διαρροή υγρών, εξασφαλίζοντας ακόμη πιο ακριβή και ακριβή έλεγχο.
Σύστημα αντιστάθμισης κάμψης
Σύστημα Αντιστάθμισης Παραμόρφωσης Πλευρικού Πλαισίου: Αναπτύχθηκε από μια εξειδικευμένη τεχνική ομάδα και έχει σχεδιαστεί για να αντιμετωπίζει το πρόβλημα της παραμόρφωσης στα πλευρικά πλαίσια (ανοίγματα) του μηχανήματος κατά τη διαδικασία κάμψης. Το σύστημα χρησιμοποιεί μια δομή "τύπου C" - ανεξάρτητη από τα κύρια τοιχώματα του πλαισίου του μηχανήματος - και είναι εξοπλισμένο με έναν εξειδικευμένο μηχανισμό αυτόματης ρύθμισης εξισορρόπησης. Αντισταθμίζοντας αποτελεσματικά την παραμόρφωση των πλευρικών πλαισίων που προκαλείται από τις δυνάμεις αντίδρασης, το σύστημα αποτρέπει τις αποκλίσεις ακρίβειας που διαφορετικά θα μπορούσαν να προκύψουν από σφάλματα τοποθέτησης στις οπτικές κλίμακες, διασφαλίζοντας έτσι την ακρίβεια της λειτουργίας κάμψης.
Μονάδα μπροστινής οπισθέλκουσας
Ο μπροστινός δίσκος στηρίζεται σε κυλίνδρους και ολισθαίνει χειροκίνητα αριστερά και δεξιά κατά μήκος γραμμικών οδηγών στην κατεύθυνση του άξονα Z. Το h8 του μπορεί επίσης να ρυθμιστεί εύκολα μέσω μιας λαβής. Επιπλέον, ανάλογα με τις συγκεκριμένες απαιτήσεις, αυτός ο δίσκος μπορεί προαιρετικά να εξοπλιστεί με μια εξειδικευμένη εκτεταμένη εγκάρσια δοκό με λειτουργία θέσης στάθμευσης.
Προαιρετικά χαρακτηριστικά
• Προσφέρει προαιρετική δυνατότητα επέκτασης πολλαπλών αξόνων, επιτρέποντας την προσθήκη ενός άξονα C (άξονας περιστροφής) και ενός άξονα W (άξονας αντιστάθμισης) για την κάλυψη των απαιτήσεων κάμψης των τεμαχίων εργασίας πολύπλοκου σχήματος.
• Διατίθενται προαιρετικές κουρτίνες ασφαλείας λέιζερ για να παρέχουν στους χειριστές βελτιωμένο επίπεδο προστασίας. Διαθέτοντας ισχυρή αντίσταση σε ηλεκτρομαγνητικές και οπτικές παρεμβολές, βελτιώνει αποτελεσματικά τα επίπεδα ασφάλειας του προσωπικού, διασφαλίζοντας ότι ο εξοπλισμός λειτουργεί αξιόπιστα σε ένα ευρύ φάσμα περιβαλλόντων.
Πώς να χειριστείτε ένα φρένο πρέσας CNC;
Βήμα 1: Power OnΕνεργοποιήστε την κύρια παροχή ρεύματος, γυρίστε τον διακόπτη στον πίνακα ελέγχου και, στη συνέχεια, θέστε σε λειτουργία την αντλία λαδιού. Θα πρέπει να ακούσετε τον ήχο της αντλίας λαδιού να λειτουργεί, ωστόσο, το μηχάνημα δεν θα εκτελέσει καμία λειτουργία κάμψης σε αυτό το στάδιο.
Βήμα 2: Προσαρμογή εγκεφαλικού επεισοδίουΕίναι σημαντικό να ρυθμίσετε προσεκτικά τις ρυθμίσεις της διαδρομής πριν από τη λειτουργία και πρέπει να πραγματοποιηθεί δοκιμαστική λειτουργία πριν από την πραγματική κάμψη. Όταν η άνω μήτρα κατεβαίνει στο χαμηλότερο σημείο της, πρέπει να διατηρείται μια απόσταση ίση τουλάχιστον με το πάχος της λαμαρίνας. Η μη τήρηση αυτού θα έχει ως αποτέλεσμα ζημιά τόσο στις μήτρες όσο και στο μηχάνημα. Ο μηχανισμός ρύθμισης της διαδρομής συνήθως διαθέτει ηλεκτρική λειτουργία ταχείας ρύθμισης.
Βήμα 3: Επιλογή V-DieΕπιλέξτε το κατάλληλο άνοιγμα (αυλάκι) μήτρας V με βάση το πάχος της λαμαρίνας που πρόκειται να υποστεί επεξεργασία.
Βήμα 4: Ρύθμιση μετρητή πλάτηςΤο οπίσθιο μετρητή συνήθως διαθέτει τόσο ηλεκτρική λειτουργία ταχείας ρύθμισης όσο και χειροκίνητο μηχανισμό λεπτής ρύθμισης. Η διαδικασία ρύθμισης είναι παρόμοια με αυτή που χρησιμοποιείται για τις μηχανές κοπής.
Βήμα 5: Έναρξη κάμψηςΠατήστε το διακόπτη του πεντάλ ποδιού για να ξεκινήσετε τη λειτουργία κάμψης. Σε αντίθεση με τη λειτουργία μιας μηχανής κοπής, η διαδικασία κάμψης σε μια πρέσα CNC μπορεί να διακοπεί ανά πάσα στιγμή. Η απελευθέρωση του πεντάλ ποδιού θα σταματήσει αμέσως την καθοδική κίνηση του μηχανήματος, ενώ η εκ νέου πίεση θα συνεχίσει την κάθοδο.
Προφυλάξεις για τη λειτουργία φρένων πρέσας CNC
• Τηρείτε αυστηρά τους κανονισμούς ασφαλείας του χειριστή της εργαλειομηχανής και φοράτε τον προβλεπόμενο ατομικό προστατευτικό εξοπλισμό.
• Πριν από την εκκίνηση, ελέγξτε προσεκτικά τον κινητήρα, τους διακόπτες, την καλωδίωση και τις συνδέσεις γείωσης για να βεβαιωθείτε ότι λειτουργούν σε καλή κατάσταση και ότι είναι καλά στερεωμένα. Βεβαιωθείτε ότι όλα τα εξαρτήματα ελέγχου και τα κουμπιά έχουν ρυθμιστεί στις σωστές θέσεις τους.
• Ελέγξτε την ευθυγράμμιση και την ασφαλή στερέωση των άνω και κάτω μήτρων, επαληθεύστε ότι όλες οι συσκευές τοποθέτησης πληρούν τις συγκεκριμένες απαιτήσεις του υπό επεξεργασία τεμαχίου.
• Εάν η άνω ολίσθηση και οι διάφοροι άξονες τοποθέτησης δεν βρίσκονται αυτήν τη στιγμή στις αρχικές τους θέσεις, εκτελέστε το πρόγραμμα "Επιστροφή στην αρχική θέση".
• Αφού θέσετε σε λειτουργία τον εξοπλισμό, αφήστε τον να λειτουργήσει στο ρελαντί για 1-2 λεπτά και εκτελέστε την πλήρη διαδρομή του άνω ολισθητήρα 2-3 φορές. Εάν εντοπιστούν ασυνήθιστοι θόρυβοι ή δυσλειτουργίες, σταματήστε αμέσως το μηχάνημα. Επιλύστε το πρόβλημα και συνεχίστε τη λειτουργία μόνο αφού επιβεβαιώσετε ότι όλα λειτουργούν κανονικά.
• Κατά τη λειτουργία, ένα ορισμένο άτομο πρέπει να ενεργεί ως κεντρικός διοικητής για να διασφαλίζει τον στενό συντονισμό μεταξύ του χειριστή του μηχανήματος και του προσωπικού τροφοδοσίας/συγκράτησης υλικών. Το σήμα κάμψης μπορεί να εκδοθεί μόνο αφού επιβεβαιωθεί ότι όλο το βοηθητικό προσωπικό βρίσκεται σε ασφαλείς ζώνες.
• Κατά την κάμψη λαμαρίνας, το υλικό πρέπει να είναι σταθερά στερεωμένο για να αποφευχθεί η ανύψωσή του κατά τη διάρκεια της διαδικασίας κάμψης, κάτι που θα μπορούσε να προκαλέσει τραυματισμό στο προσωπικό.
• Οι ρυθμίσεις στη μήτρα σύσφιξης της λαμαρίνας πρέπει να πραγματοποιούνται μόνο αφού αποσυνδεθεί η παροχή ρεύματος και το μηχάνημα έχει σταματήσει εντελώς.
• Κατά τη ρύθμιση του πλάτους ανοίγματος της μεταβλητής κάτω μήτρας, βεβαιωθείτε ότι κανένα υλικό δεν έρχεται σε επαφή με την κάτω μήτρα.
• Κατά τη λειτουργία, δεν επιτρέπεται να στέκεται προσωπικό πίσω από την εργαλειομηχανή.
• Αποφύγετε την κάμψη της λαμαρίνας μόνο στο ένα άκρο του μηχανήματος. Κατανείμετε το φορτίο ομοιόμορφα σε όλη την δοκό κάμψης.
• Εάν παρατηρήσετε ότι το τεμάχιο εργασίας ή οι μήτρες δεν είναι ευθυγραμμισμένες ενώ το μηχάνημα λειτουργεί, σταματήστε αμέσως το μηχάνημα για να κάνετε διορθώσεις. Απαγορεύεται αυστηρά η προσπάθεια χειροκίνητων ρυθμίσεων ενώ το μηχάνημα βρίσκεται σε κίνηση, καθώς αυτό ενέχει σοβαρό κίνδυνο τραυματισμού στα χέρια.
• Μην επιχειρήσετε να λυγίσετε υπερβολικά παχιές πλάκες σιδήρου, θερμικά επεξεργασμένες (σβησμένες) χαλύβδινες πλάκες, κράματα χάλυβα υψηλής ποιότητας, τετράγωνες ράβδους ή οποιοδήποτε υλικό που υπερβαίνει τα καθορισμένα όρια απόδοσης της μηχανής κάμψης, καθώς κάτι τέτοιο μπορεί να προκαλέσει ζημιά στην εργαλειομηχανή.
• Ελέγχετε τακτικά την ευθυγράμμιση των άνω και κάτω μήτρων και επαληθεύστε ότι οι μετρήσεις του μανόμετρου συμμορφώνονται με τις καθορισμένες παραμέτρους.
• Εάν προκύψουν μη φυσιολογικές συνθήκες, διακόψτε αμέσως τη λειτουργία του μηχανήματος, διερευνήστε την αιτία και επιλύστε το πρόβλημα άμεσα.
• Πριν σβήσετε το μηχάνημα, τοποθετήστε ξύλινα μπλοκ στο κάτω καλούπι κάτω από και τους δύο υδραυλικούς κυλίνδρους και κατεβάστε την άνω ολίσθηση πάνω σε αυτά τα μπλοκ.
• Πρώτα τερματίστε το πρόγραμμα του συστήματος ελέγχου και, στη συνέχεια, αποσυνδέστε την κύρια παροχή ρεύματος.
Srbriak
Περισσότερες Πληροφορίες
Χωρίς προηγούμενο προϊόν
Σχετικά προϊόντα