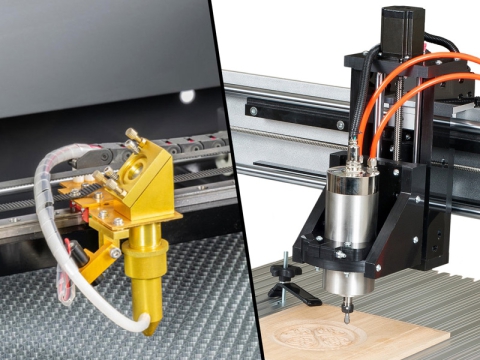
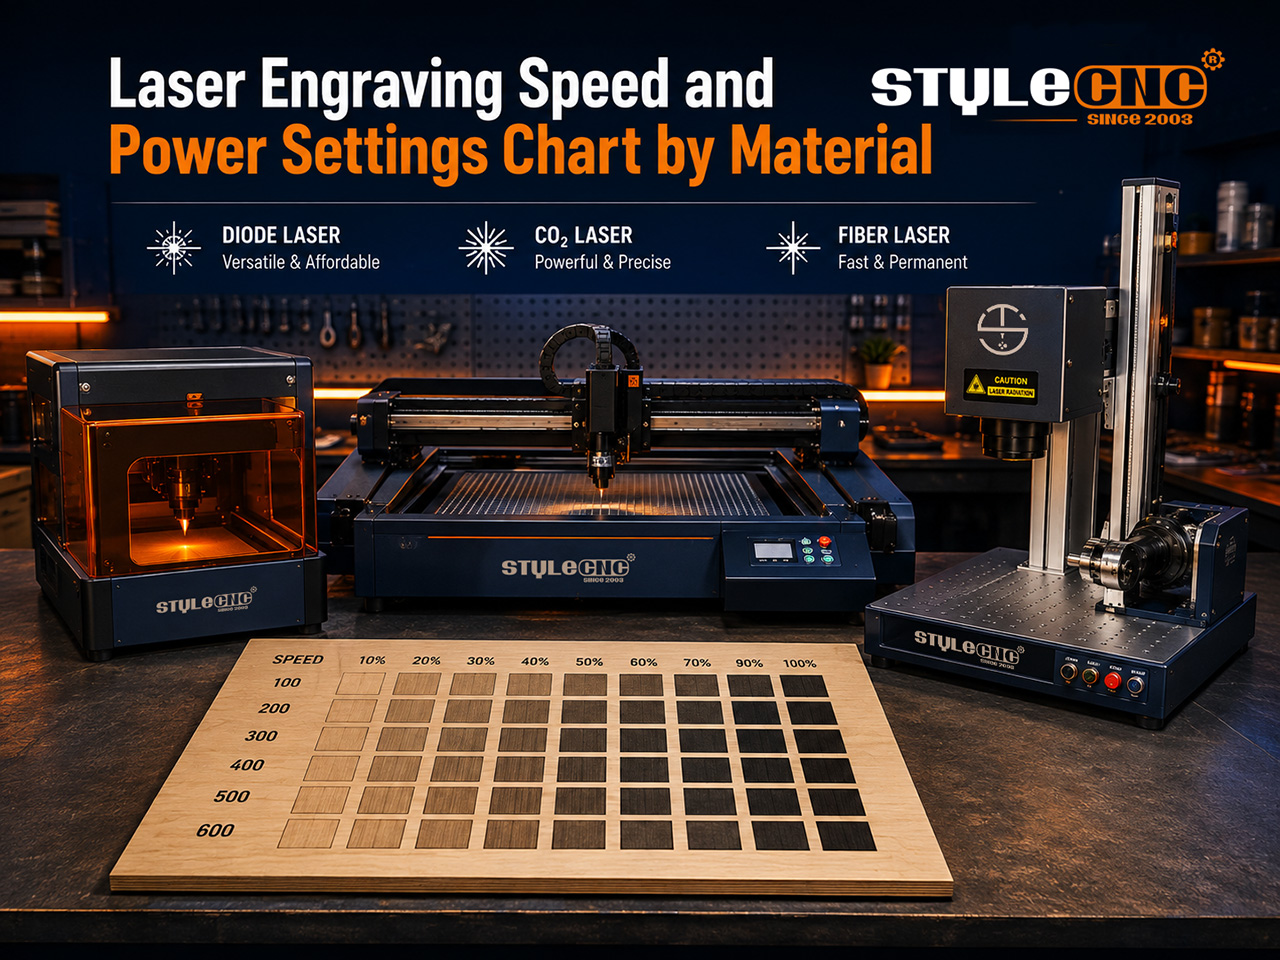
Το ίδιο φύλλο κόντρα πλακέ συμπεριφέρεται με 3 διαφορετικούς τρόπους κάτω από μια μονάδα διόδου, μια CO2 σωλήνα και μια πηγή οπτικών ινών. Αυτός ο οδηγός δίνει συντηρητικές τιμές εκκίνησης και για τα τρία και στη συνέχεια δείχνει μια επαναλήψιμη μέθοδο για την εισαγωγή οποιουδήποτε νέου υλικού.
Πώς Συνεργάζονται η Ταχύτητα και η Δύναμη
Κάθε σημείο καταλήγει σε ενέργεια ανά σημείο, η οποία είναι η ισχύς διαιρούμενη με την ταχύτητα. Αν επιβραδύνετε την κίνηση, το κάψιμο γίνεται πιο σκούρο και βαθύτερο. Αν επιταχύνετε, το σημείο γίνεται πιο ανοιχτό.
Οι μονάδες είναι η πρώτη παγίδα. Το λογισμικό διόδου συνήθως εμφανίζει mm/min ενώ οι περισσότερες CO2 και οι ελεγκτές οπτικών ινών χρησιμοποιούν mm/s, επομένως μια αντιγραμμένη τιμή μπορεί να αποκλίνει εξήντα φορές από τον στόχο.
Η ισχύς είναι η δεύτερη παγίδα. Μια συνταγή προσαρμοσμένη για ένα 10W η μονάδα θα καίγεται σε ένα 20W κεφαλή σε ίδιους αριθμούς, επομένως μειώστε την ισχύ σε χονδρική αναλογία πριν από τη δοκιμή. σειρά μηχανών χάραξης με λέιζερ, αυτή η μία συνήθεια αποτρέπει την σπατάλη των περισσότερων αποθεμάτων.
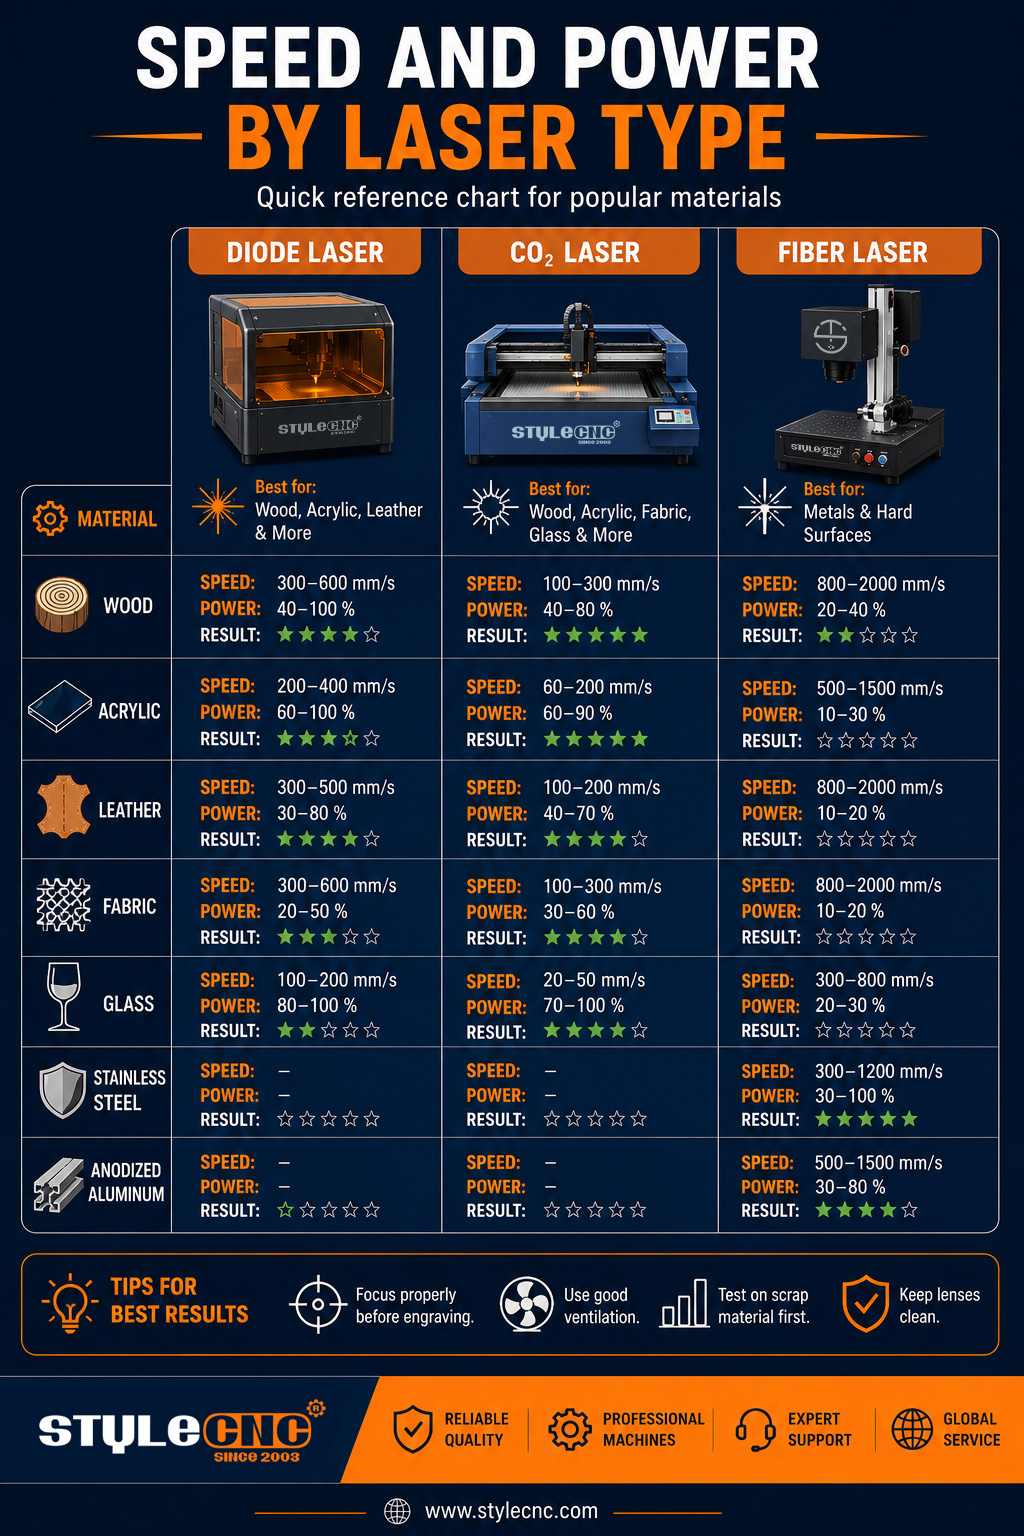
Πίνακας κύριων ρυθμίσεων: Δίοδος vs CO2 έναντι ινών
Οι παρακάτω τιμές είναι συντηρητικά σημεία εκκίνησης για 3 συνηθισμένες διαμορφώσεις: α 10W χαράκτης διόδου, ένας 80W CO2 μηχάνημα κοπής με λέιζερ, και ένα 50W γάλβο μηχανή σήμανσης λέιζερΡυθμίστε προς τα πάνω μόνο μετά από ένα καθαρό αποτέλεσμα δοκιμής.
| Υλικό και Λειτουργία | Λέιζερ διόδων 10W | CO2 Λέιζερ 80W | λέιζερ ινών 50W |
| Μετρήσεις | Ταχύτητα σε mm/min, ισχύς σε ποσοστό | Ταχύτητα σε mm/s, ισχύς σε ποσοστό | Ταχύτητα σε mm/s, ισχύς σε ποσοστό, συχνότητα σε kHz |
| Χαρακτική από μαλακό ξύλο | 5000-6000 στα 45-60% | 350-450 στο 12-18% | Δεν είναι κατάλληλο |
| Κοπή κόντρα πλακέ 3 mm | 250-350 στα 95-100%, 2-3 πάσες | 18-25 στο 55-65%, με ένα πέρασμα | Δεν είναι κατάλληλο |
| Χαρακτική σε σκληρό ξύλο | 3500-4500 στο 60-75% | 300-400 στο 18-24% | Δεν είναι κατάλληλο |
| Χύτευση ακρυλικού χαρακτικού | 4500-5500 στο 35-45%, μόνο αδιαφανές | 280-350 στο 20-28% | Δεν είναι κατάλληλο |
| Κοπή χυτού ακρυλικού 5 mm | Δεν είναι κατάλληλο σε διαφανές φύλλο | 10-14 στα 70-80%, μονό πέρασμα | Δεν είναι κατάλληλο |
| Χαρακτική δέρματος | 4000-5000 στα 30-40% | 450-550 στο 10-15% | Μόνο δοκιμή χαμηλής ισχύος |
| Χαρακτική σε γυαλί | Δεν είναι κατάλληλο | 350-450 στα 15-20% | Δεν είναι κατάλληλο |
| Σήμανση ανοδιωμένου αλουμινίου | 2500-3500 στο 70-85% | Απαιτείται σύνθεση σήμανσης | 700-900 στα 30-40%, 25-35 kHz |
| Σκούρο σημάδι από ανοξείδωτο ατσάλι | Απαιτείται κόλλα σήμανσης | Απαιτείται σύνθεση σήμανσης | 300-500 στα 40-60%, 40-60 kHz |
| Βαθιά χάραξη από ορείχαλκο | Δεν είναι κατάλληλο | Δεν είναι κατάλληλο | 250-350 στα 85-100%, 20 kHz, επαναλαμβανόμενα περάσματα |
Όλες οι τιμές προϋποθέτουν καθαρά οπτικά, σωστό εστιακό ύψος και υποβοήθηση αέρα σε κάθε λειτουργία κοπής. Αντιμετωπίστε τις καταχωρίσεις που επισημαίνονται ως ακατάλληλες ως όρια μήκους κύματος και όχι ως όρια ισχύος.
Βασικοί αριθμοί που αξίζει να θυμάστε
• Οι ρυθμοί τροφοδοσίας διόδου συνήθως κυμαίνονται από 1000 έως 6000 mm/min, ο βραδύτερος από τους 3 τύπους πηγών.
• Πυλώνας CO2 Οι μηχανές έχουν μέσο όρο ταχύτητας 300 έως 600 mm/s για εργασίες χάραξης επιφάνειας.
• Ο Γκάλβο προχωράει μπροστά μηχανές σήμανσης λέιζερ ινών σάρωση έως και 7000 mm/s.
• Το κλάδεμα κατά 10 έως 15 τοις εκατό της ισχύος ξυλογλυπτικής αφαιρεί το μεγαλύτερο μέρος του καρβουνιάσματος στις άκρες χωρίς ορατή απώλεια αντίθεσης.
• 2 ελαφριά περάσματα συνήθως αφήνουν πιο καθαρές ακρυλικές άκρες από ένα αργό, ζεστό πέρασμα.
• Οι δοκιμές στον κλάδο που αναφέρθηκαν από το The Fabricator δείχνουν ότι ο πεπιεσμένος αέρας ανταγωνίζεται πλέον το άζωτο στην ποιότητα των άκρων σε πολλές εργασίες κοπής ινών.
Πώς να εκτελέσετε ένα πλέγμα δοκιμών
Σχεδιάστε ένα πλέγμα 5 επί 5 τετραγώνων 10 χιλιοστών. Αντιστοιχίστε μια ταχύτητα σε κάθε σειρά και ένα επίπεδο ισχύος σε κάθε στήλη, καλύπτοντας το εύρος που προτείνει το διάγραμμά σας.
Χαράξτε το πλέγμα σε θραύσματα από την ίδια παρτίδα με την οποία θα παράγετε. Η περιεκτικότητα σε κόλλα, η υγρασία και το πάχος της επίστρωσης μεταβάλλονται μεταξύ των φύλλων, επομένως τα θραύσματα παρτίδας είναι το μόνο τίμιο δείγμα.
Επιλέξτε το πιο καθαρό τετράγωνο και καταγράψτε το μηχάνημα, το υλικό, το ύψος εστίασης και τον αριθμό επιτυχιών. Το δημοφιλές λογισμικό ελέγχου περιλαμβάνει μια ενσωματωμένη γεννήτρια δοκιμών υλικών που αυτοματοποιεί ολόκληρο το πλέγμα.
Εκτελέστε κάθε δοκιμή με προστασία ματιών με ονομαστικό μήκος κύματος που ακολουθεί τις οδηγίες του Laser Institute of America και εξαγάγετε τον καπνό μέσω ενός φιλτραρισμένου απαγωγέας καπνών για μηχανές λέιζερΗ επισκόπηση των κινδύνων από λέιζερ της OSHA είναι ένα σύντομο, χρήσιμο ανάγνωσμα για όποιον δημιουργεί έναν νέο χώρο εργασίας.
Ερωτήσεις που κάνουν πραγματικά οι χειριστές
Ποια ταχύτητα εμποδίζει το κόντρα πλακέ 3 mm να καεί στις άκρες;
Διατηρήστε την ταχύτητα κοπής σας, μειώστε την ισχύ κατά 10 έως 15 τοις εκατό και προσθέστε ένα 2ο πέρασμα εάν η κοπή ανοίξει αργά. Η ταινία κάλυψης στην επιφάνεια και η σταθερή υποβοήθηση αέρα αφαιρούν το μεγαλύτερο μέρος των υπολειπόμενων καψιμάτων.
Γιατί το νέο μου 20W μονάδα καύσης ξύλου στις ρυθμίσεις του παλιού μου 10W αγαπούσε;
Διπλάσια οπτική ισχύς σε ίδιους αριθμούς διπλασιάζει την ενέργεια ανά σημείο. Μειώστε στο μισό την τιμή ισχύος ως πρώτη εκτίμηση και, στη συνέχεια, βελτιώστε την με ένα γρήγορο πλέγμα.
Ποιες ρυθμίσεις μετατρέπουν το ανοξείδωτο ατσάλι σε μαύρο αντί για γκρι;
Χαμηλώστε την ταχύτητα της κεφαλής, αυξήστε τη συχνότητα προς τα 40 έως 60 kHz και αποεστιάστε ελαφρώς, ώστε ο παλμός να θερμαίνει αντί να χτυπά την επιφάνεια. διαφορά μεταξύ πηγών MOPA και Q-switched εξηγεί γιατί ο έλεγχος παλμών καθορίζει την απόχρωση.
Συνηθισμένα λάθη που καταστρέφουν τις ρυθμίσεις
• Αντιγραφή τιμών μεταξύ διαφορετικών watt χωρίς προηγούμενη κλιμάκωση ισχύος.
• Σύγχυση mm/s με mm/min κατά την κίνηση μεταξύ χειριστηρίων.
• Χάραξη εκτός εστίασης, η οποία διευρύνει το σημείο και ξεθωριάζει τις μικρές λεπτομέρειες.
• Χρησιμοποιώντας ένα αργό, ζεστό πέρασμα, ενώ 2 ελαφρύτερα περάσματα θα έκοβαν πιο καθαρά.
• Παράλειψη υποβοήθησης αέρα και απορρόφηση ενέργειας δέσμης από τα υπολείμματα καπνού κατά τη διάρκεια της εργασίας.
• Δοκιμή σε ένα φύλλο και στη συνέχεια παραγωγή σε διαφορετική παρτίδα.
• Προεπιλεγμένη ισχύς 100% και μείωση της διάρκειας ζωής της λυχνίας ή της διόδου.
• Αγνοώντας τον καθαρισμό του φακού. Ένας βρώμικος φακός μπορεί να απορροφήσει ένα μεγάλο μέρος της ονομαστικής εξόδου.
Λίστα ελέγχου ρυθμίσεων πριν από τη χάραξη
✓ Επιβεβαιώστε ποια μονάδα ταχύτητας εμφανίζει ο ελεγκτής σας πριν εισαγάγετε τιμές.
✓ Ρυθμίστε την εστίαση με το παρεχόμενο μετρητή ή τη ρουτίνα αυτόματης εστίασης της μηχανής.
✓ Προσαρμόστε την ισχύ στην πραγματική ονομαστική ισχύ του μηχανήματός σας.
✓ Εκτελέστε ένα δοκιμαστικό πλέγμα 25 τετραγωνικών τετραγώνων σε απορρίμματα από την παρτίδα παραγωγής.
✓ Ενεργοποιήστε την υποβοήθηση αέρα για κάθε λειτουργία κοπής.
✓ Καθαρίστε τον φακό και ελέγξτε την ευθυγράμμιση της δέσμης σε εβδομαδιαίο πρόγραμμα.
✓ Καταγράψτε τις τιμές νίκης με υλικό, ύψος εστίασης και αριθμό περασμάτων.
Συχνές ερωτήσεις
Γιατί τα αποτελέσματά μου διαφέρουν από κάθε διάγραμμα ρυθμίσεων που βρίσκω;
Τα γραφήματα συντονίζονται σε μια συγκεκριμένη μηχανή, φακό και παρτίδα υλικού. Η οπτική σας ισχύς, το ύψος εστίασης, ακόμη και η περιεκτικότητα σε κόλλα κόντρα πλακέ αλλάζουν το αποτέλεσμα. Αντιμετωπίστε οποιαδήποτε δημοσιευμένη τιμή ως σημείο εκκίνησης και, στη συνέχεια, εκτελέστε ένα μικρό δοκιμαστικό πλέγμα στο δικό σας απόθεμα πριν δεσμευτείτε για παραγωγή.
Είναι τα 6000 mm/min το ίδιο με 100 mm/s;
Ναι. Διαιρέστε το mm/min με το 60 για να βρείτε mm/s. Το λογισμικό διόδου συνήθως εμφανίζει mm/min ενώ τα περισσότερα CO2 και οι ελεγκτές οπτικών ινών χρησιμοποιούν mm/s, επομένως μια τιμή που αντιγράφεται χωρίς μετατροπή τρέχει εξήντα φορές πολύ γρήγορα ή πολύ γρήγορα. Πάντα να επιβεβαιώνετε πρώτα ποια μονάδα αναμένει ο ελεγκτής σας.
Γιατί το ίδιο κόντρα πλακέ χαράζει διαφορετικά ανάμεσα στα φύλλα;
Το κόντρα πλακέ ποικίλλει ως προς τον τύπο κόλλας, το είδος πυρήνα και την υγρασία, και κάθε παράγοντας αλλάζει την ποσότητα ενέργειας που απορροφά η επιφάνεια. Ένα φύλλο που αποθηκεύεται σε ένα υγρό κατάστημα μπορεί να χρειάζεται αισθητά περισσότερη ενέργεια από ένα στεγνό. Ελέγξτε τα απορρίμματα από κάθε νέα παρτίδα και καταγράψτε τις διαφορές.
Μπορεί ένα λέιζερ διόδου να κόψει διαφανές ακρυλικό;
Όχι. Το μήκος κύματος της μπλε διόδου περνάει κατευθείαν μέσα από το διαφανές ακρυλικό αντί να απορροφάται, επομένως το φύλλο θερμαίνεται ελάχιστα. Το σκούρο ή αδιαφανές χυτό ακρυλικό χαράζει καλά, αλλά η κοπή σε διαφανές φύλλο ανήκει στην κατηγορία CO2 μηχανές, των οποίων το μεγαλύτερο μήκος κύματος το υλικό απορροφά σχεδόν πλήρως.
Ποια συχνότητα πρέπει να χρησιμοποιεί ένα fiber laser σε ανοξείδωτο χάλυβα;
Ξεκινήστε μεταξύ 40 και 60 kHz για ένα σκοτεινό, ομαλό σημάδι και περίπου 20 kHz όταν θέλετε έντονη αφαίρεση υλικού. Οι υψηλότερες συχνότητες παράγουν απαλότερους παλμούς που θερμαίνουν αντί να εκτοξεύουν την επιφάνεια, κάτι που ακριβώς χρειάζεται ένα καθαρό μαύρο φινίρισμα σε ανοξείδωτο ατσάλι.
Είναι πολλά ελαφριά περάσματα καλύτερα από ένα δυνατό πέρασμα;
Συνήθως, ναι. 2 ή 3 ελαφρύτερα περάσματα δίνουν χρόνο στη θερμότητα να διαλυθεί, πράγμα που σημαίνει πιο ίσιες ακρυλικές άκρες και λιγότερο κάψιμο στο ξύλο. Ένα μόνο αργό, ζεστό πέρασμα συγκεντρώνει την ενέργεια, διευρύνει την εγκοπή και αυξάνει τον κίνδυνο εμφάνισης φλεγμονών σε ρητινώδη υλικά.
Πόσο αλλάζει το αποτέλεσμα η εστίαση h8;
Μια δέσμη φτάνει την ονομαστική της ένταση μόνο στο εστιακό σημείο. Ακόμα και σφάλμα 1 έως 2 mm διευρύνει το σημείο, απαλύνει τις λεπτομέρειες και σας αναγκάζει να αντισταθμίσετε με επιπλέον ισχύ. Εστιάστε ξανά για κάθε πάχος υλικού και μετά από οποιαδήποτε αλλαγή φακού ή ακροφυσίου.
Χρειάζομαι υποβοήθηση αέρα για χάραξη ή μόνο για κοπή;
Η κοπή πάντα χρειάζεται, καθώς η ροή του αέρα καθαρίζει τα λιωμένα υπολείμματα και καταστέλλει τις φλόγες. Για τη χάραξη, ο αέρας χαμηλής πίεσης εξακολουθεί να βοηθάει κρατώντας τον καπνό μακριά από τον φακό και μειώνοντας τους λεκέδες από υπολείμματα, αν και η πολύ λεπτή φωτογραφία μερικές φορές λειτουργεί πιο καθαρά με μειωμένη ροή.
Γιατί η χάραξη μου ξεθωριάζει με μεγάλη ταχύτητα;
Η ταχύτητα διαιρεί την ενέργεια που αποθέτει η δέσμη ανά σημείο. Ο διπλασιασμός του ρυθμού τροφοδοσίας μειώνει περίπου στο μισό την καύση, επομένως τα σημάδια γίνονται χλωμά και ανομοιόμορφα όταν η ταχύτητα ξεπερνά την ισχύ. Είτε επιβραδύνετε, είτε αυξήστε την ισχύ, είτε αποδεχτείτε την πιο ανοιχτή απόχρωση, αν αυτό ταιριάζει στο σχεδιασμό.